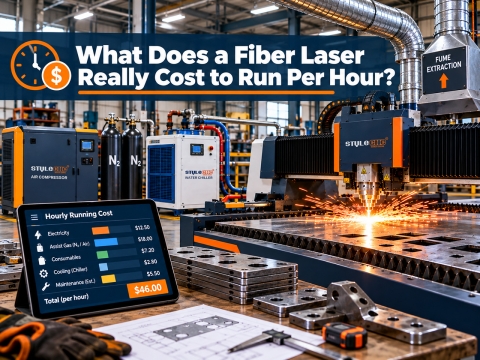
Hangi destek gazını kullanmalısınız?
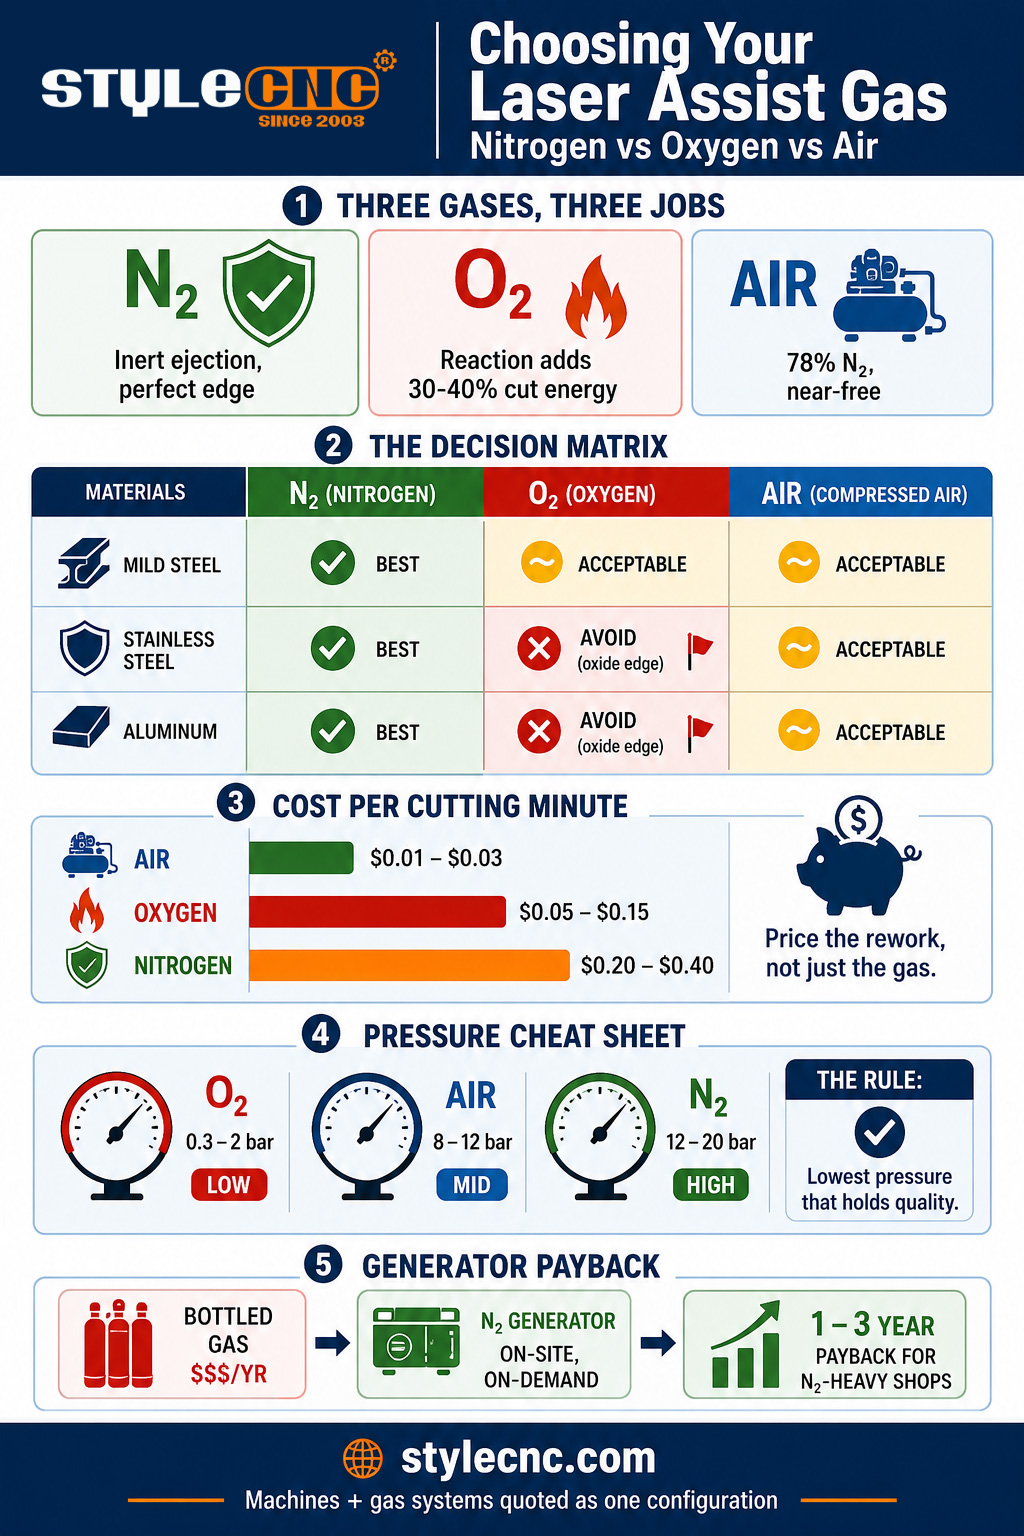
6 mm'den kalın karbon çelik için oksijen kullanın; ekzotermik reaksiyonu düşük basınçta ve düşük maliyetle kesme enerjisi sağlar. Paslanmaz çelik, alüminyum ve oksitsiz ve kaynaklanmaya hazır olması gereken tüm kenarlar için 12 ila 20 bar basınçta azot kullanın. İnce ila orta kalınlıktaki yumuşak çelik ve kozmetik olmayan işler için, neredeyse sıfır maliyeti nedeniyle hafif oksitlenmiş kenara göre daha avantajlı olan kuru, yağsız basınçlı hava kullanın.
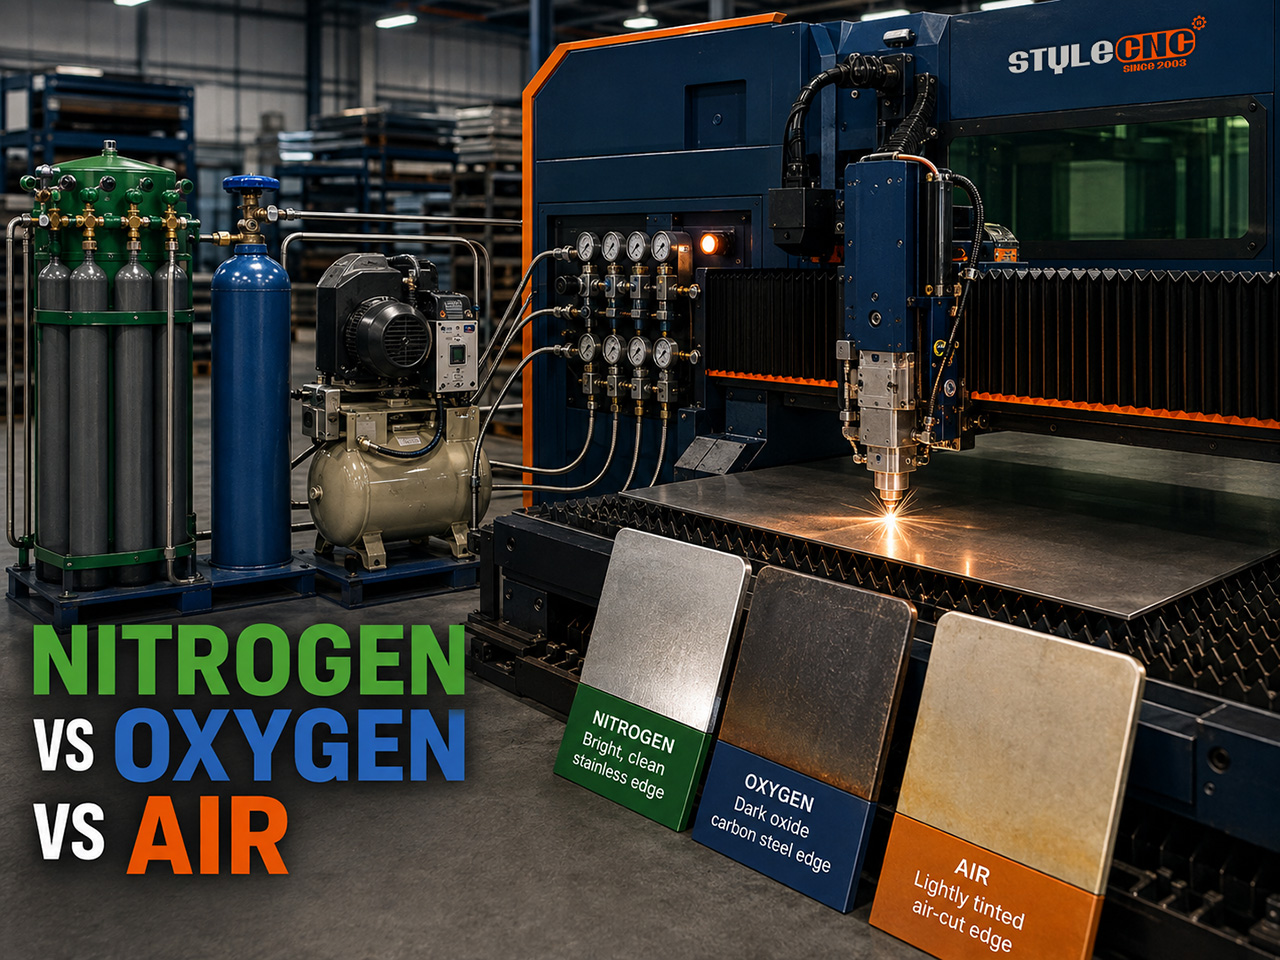
Yardımcı gaz iki iş yapar. Mekanik olarak, erimiş metali yeniden katılaşmadan önce kesim çizgisinden dışarı atar; bu da kenar kalitesinin büyük ölçüde bağlı olduğu şeydir. Kimyasal olarak ise ya kesimi besler ya da korur: oksijen sıcak demirle reaksiyona girer ve karbon çeliğinde toplam kesme enerjisinin yaklaşık %30 ila %40'ına katkıda bulunur, azot ise inert kalır ve kesim yüzeyini ışın tarafından oluşturulduğu gibi bırakır. %78 azot ve %21 oksijenden oluşan hava ise her ikisinin de seyreltilmiş bir versiyonunu aynı anda yapar. Her seçim kararı, bu kimyasallar ve çok farklı maliyetleri arasında bir denge kurmayı gerektirir.
Karşılaştırma: Kenar Kalitesi, Hız, Basınç ve Maliyet
Aşağıdaki tablo, gerçek satın alma ve fiyat teklifi kararlarını etkileyen faktörler açısından 3 gazı karşılaştırmaktadır. Ölçüm satırı, rakamların broşürlerdeki belirsiz ifadelerden ziyade karşılaştırılabilir olmasını sağlayan temel ölçütleri belirtmektedir.
| faktör | Azot | Oksijen | Sıkıştırılmış hava |
|---|---|---|---|
| Ölçüm | Tipik 1 ila 6 kW fiber, 1 ila 12 mm levha, üretim ayarları | Aynı temel, karbon çeliğine odaklanma | Aynı temel, yağsız kurutulmuş hava |
| Kesme mekanizması | Sadece inert eriyik püskürtme | Ekzotermik reaksiyon 30 ekler 40% enerji kesintisi | İkisi de seyreltildi (%78 N2, %21 O2) |
| Çalışma basıncı | 12 - 20 bar | 0.3 - 2 bar | 8 ila 12 bar (yaklaşık 17'ye yükseltildi) |
| Gaz akışı | 300 ila 500+ L/dakika | 20 ila 60 L/dak | Kompresör beslemeli, yüksek hacimli |
| Dakika başına kesim maliyeti | 0.20 ila 0.40 ABD doları (0.60 ve üzeri yüksek basınç) | 0.05 - 0.15 ABD doları | 0.01 ila 0.03 ABD doları (elektrik) |
| Yumuşak çelik kenar | Parlak, oksitsiz, kaynak yapmaya hazır | Hızlı kesim, koyu oksit tabakası | Açık renk oksit tonu, fiyatına göre iyi. |
| Paslanmaz çelik kenar | Parlak, boyanmaya ve kaynaklanmaya hazır (standart) | Kirlenmiş krom oksit kenarı; kaçının | Hafif sararma; kozmetik açıdan kabul edilebilir. |
| Alüminyum kenar | Temiz, anotlama işlemine hazır (standart) | Sert oksit, pürüzlü kenar; kaçının | Gri tonlu, kabul edilebilir ince kağıt |
| Hız karakteri | İnce kağıtlarda en hızlı, kalın kağıtlarda güç sınırlıdır. | Kalın karbon çelikte en hızlısı | İnce levhalarda nitrojene yakın ortam |
| İçin en iyisi | Paslanmaz çelik, alüminyum, kozmetik ve kaynak hazırlığı işleri | 6 mm ve üzeri karbon çelik | İnce ila orta kalınlıkta yumuşak çelik, yüksek hacimli, düşük maliyetli işler |
Paslanmaz çelik sırası ayrı bir uyarıyı hak ediyor. Kesme sıcaklığında, eser miktardaki oksijen bile paslanmaz çelikteki krom ile reaksiyona girer ve boyayı reddeden ve kaynakları tehlikeye atan kirli bir oksit kenarı bırakır. Bu nedenle, paslanmaz çelikte nitrojen bir tercih değil, standarttır ve dürüst maliyet karşılaştırması yeniden işlemeyi de içerir: pahalı nitrojen, binlerce braketten oksiti zımparalayan imalatçıların maliyetinin yanında ucuz kalır.
Parça Başına Maliyet Matematiği
Rakamları somut bir örnek üzerinden hesaplayın: 2 mm kalınlığında sacdan üretilmiş, 60 saniye kesim süresine sahip ve 1,000 adetlik sipariş verilen bir braket.
✓ OksijenKesme işleminin dakikası 0.05 ila 0.15 ABD doları arasında değişen maliyetle, gaz kullanımı parça başına yaklaşık 0.05 ila 0.15 ABD doları veya toplamda 50 ila 150 ABD doları ek maliyet getirir. Kenarda, kaynak veya toz boya işleminden önce temizlenmesi gereken bir oksit tabakası bulunur.
✓ AzotDakikada 0.20 ila 0.40 ABD doları maliyetle, gaz kullanımı parça başına 0.20 ila 0.40 ABD doları, işlem başına ise 200 ila 400 ABD doları ek maliyet getirir. Kenar kesim anında tamamlanır: çapak alma ve yağ giderme adımı yoktur, doğrudan kaynak veya kaplama yapılır. Oksit giderme işlemi parça başına 20 saniyelik bir işçilik maliyetine bile neden olsa, daha yüksek gaz maliyetine rağmen nitrojen kullanımı toplamda daha avantajlıdır.
✓ Sıkıştırılmış havaKompresör elektriğinin dakika başına 0.01 ila 0.03 ABD doları olduğu düşünüldüğünde, gaz kullanımı parça başına 0.01 ila 0.03 ABD doları, işlem başına ise 10 ila 30 ABD doları ek maliyet getiriyor. Bu maliyetler, yağsız kompresör, kurutucu ve filtreleme sistemine yapılan 5,000 ila 20,000 ABD doları tutarındaki tek seferlik yatırımdan sonra ortaya çıkıyor. Zaten boyanacak olan yumuşak çelik parçalar için bu, sektörün maliyet tabanını oluşturuyor.
Ölçek, cevabı tekrar değiştiriyor. Azot yoğun işlerde çalışan iki vardiyalı bir işletme, yıllık olarak altı haneli rakamlara varan miktarda tüplü veya toplu gaz tüketebilir; bu da tesis içi azot jeneratörü için klasik bir gerekçedir; bu tüketim seviyesinde geri ödeme genellikle 1 ila 3 yıl sürer. Ve bu arada saflık tuzağından da kaçının: yardımcı gazın yumuşak çelik işlerinde laboratuvar 5-90 saflığında olması gerekmez ve bunun için ödeme yapmak, nozülden dışarı atılan paradır.
Kalınlığa bağlı olarak gaz basıncına yardımcı olur.
Basınç ayarı, malzeme ve gaza bağlı olarak değişir; azot için kalınlıkla artar, oksijen için ise kalınlıkla azalır. Fiber lazer çalışmaları için başlangıç pencereleri:
| Malzeme ve Kalınlık | Gas | Başlangıç Basıncı |
|---|---|---|
| Yumuşak çelik 1 ila 6 mm | Hava veya azot | 8 ila 12 bar (hava) / 10 ila 14 bar (N2) |
| Yumuşak çelik 6 ila 20 mm | Oksijen | Kalınlık arttıkça azalan 0.5 ila 2 bar arası basınç. |
| Paslanmaz çelik 1 ila 6 mm | Azot | 10 - 16 bar |
| Paslanmaz çelik 6 ila 12 mm | Azot | 16 ila 20 bar, daha büyük nozul |
| Alüminyum 1 ila 6 mm | Azot (veya hava, ince) | 12 - 16 bar |
| Alüminyum 6 ila 12 mm | Azot | 16 ila 20 bar, negatif odak |
Bütçeyi korumak için 2 tüketim alışkanlığı önemlidir. Kenar kalitesini koruyan en düşük basıncı kullanın, çünkü akış ve maliyet basınç ve nozul çapıyla birlikte hızla artar. Ayrıca nozulları merkezde ve kalınlığa uygun şekilde konumlandırın: yanlış hizalanmış veya aşırı büyük bir nozul, kesimi hiç iyileştirmeden saatte çift haneli dolarlara varan maliyetlere yol açabilir.
Gaz, son kesim kalitesini belirleyen birçok girdiden biridir; fiber lazer performans faktörleri kılavuzu Basıncın odaklama, nozul mesafesi ve hızla nasıl etkileşimde bulunduğunu kapsar ve CO2 lazer kesim parametreleri referansı Ayarlar düzeyindeki ayrıntıları içerir. CO2 Aynı 3 gazın geçerli olduğu platformlar.
Gaz Sistemini Makineye Uygun Hale Getirme
Gaz stratejisi, sonradan düşünülen bir şey değil, bir yapılandırma kararıdır. Azot ağırlıklı paslanmaz çelik işleme, yüksek basınçlı gaz devresi, oransal valf ve nozul kütüphanesi gerektirir. paslanmaz çelik lazer kesim makinesi Konfigürasyon bunun etrafında şekillenir. Hava-öncelikli atölyelerin, makineyle birlikte belirtilen kompresöre, kurutucuya ve filtrelemeye ihtiyacı vardır, sonradan takılanlara değil. Bunu söyleyin. STYLECNC Malzeme karışımınızı, aylık kesim saatlerinizi, gaz sisteminizi, jeneratör mü yoksa tüplü gaz mı önerinizi ve makine konfigürasyonunuzu bir araya getirerek size özel tek bir fiyat teklifi sunacağız.
Sıkça Sorulan Sorular
Lazer kesiminde nitrojen ve oksijen arasındaki fark nedir?
Oksijen kesim işlemine katılır: sıcak demirle ekzotermik olarak reaksiyona girer ve karbon çeliğinde kesme enerjisinin %30 ila %40'ını sağlar; bu nedenle kalın yumuşak çeliği sadece 0.3 ila 2 bar basınçta hızlı bir şekilde keser. Bunun bedeli ise kenarda koyu bir oksit tabakasıdır. Azot inerttir ve sadece 12 ila 20 bar basınçta eriyiği dışarı atarak çalışır, parlak, oksitsiz, kaynak yapmaya hazır bir kenar bırakır ve bu da gaz maliyetinin birkaç katıdır. Oksijen karbon çeliğinde hız kazandırırken, azot her yerde kenar kalitesi kazandırır.
Basınçlı hava kullanarak lazer kesim yapılabilir mi?
Evet, ve modern atölyeler giderek daha fazla bunu yapıyor. 8 ila 12 bar (genellikle 17 bar'a kadar yükseltilen) basınçlı, kuru, yağsız hava, ince ve orta kalınlıktaki yumuşak çelik, galvanizli ve ince alüminyumu dakikada yaklaşık 0.01 ila 0.03 ABD doları elektrik maliyetiyle keserken, nitrojen için bu rakam 0.20 ila 0.40 ABD doları arasındadır. %21 oksijen içerdiği için hava hafif bir oksit tonu bırakır, bu nedenle kaynak hazırlığı gerektiren paslanmaz çelikten ziyade boyalı ve kozmetik olmayan parçalar için uygundur. Giriş seviyesi bir kompresör, kurutucu ve filtreleme sistemi gerektirir ve bu genellikle 5,000 ila 20,000 ABD doları arasındadır.
Paslanmaz çelik için neden nitrojen gereklidir?
Çünkü oksijen, kesme kenarını kimyasal olarak kirletir. Kesme sıcaklığında, eser miktardaki oksijen bile paslanmaz çelikteki krom ile reaksiyona girer ve boyayı reddeden ve kaynak bütünlüğünü zayıflatan bir oksit tabakası bırakarak her parçayı taşlama işlemine dönüştürür. Azot, kesilen yüzeyi inert ve parlak tutarak, kesildiği gibi bitirir. Daha yüksek gaz hattı, ortadan kaldırdığı yeniden işleme hattından neredeyse her zaman daha ucuzdur; bu nedenle azot, paslanmaz çelikte premium bir seçenek olmaktan ziyade endüstri standardıdır.
Hangi destek gazı basıncını kullanmalıyım?
Malzeme ve gaza göre: Karbon çelik üzerinde oksijen basıncı düşüktür, 0.3 ila 2 bar arasındadır ve kalınlık arttıkça düşer çünkü reaksiyon işi yapar. Azot basıncı yüksektir ve kalınlık arttıkça yükselir; ince paslanmaz çelik ve alüminyumda yaklaşık 10 ila 16 bar, 6 mm'den itibaren daha büyük nozullarla 16 ila 20 bar'a kadar çıkar. Hafif yumuşak çelik için hava basıncı 8 ila 12 bar arasındadır. Belirtilen aralıkta başlayın, ardından kenar kalitesini koruyan en düşük basınca ayarlayın, çünkü her ek bar ile tüketim ve maliyet hızla artar.
Azot jeneratörü ne zaman kendini amorti eder?
Tüketim istikrarlı ve yüksek olduğunda, şişelenmiş ve dökme azot, hacim başına maliyetin yanı sıra tank kiralama, teslimat ve buharlaşma kayıplarını da içerir; ağır 2 vardiyalı azot kesimi, yalnızca gaz maliyetinde yıllık 6 haneli rakamları aşabilir. Yerinde membran veya PSA jeneratörleri, bunun yerine sermaye yatırımı ve elektrik maliyetini karşılar ve azotun birincil gaz olarak kullanıldığı işletmeler için geri ödeme süresi genellikle 1 ila 3 yıl olarak belirtilir. Tek vardiyalı veya oksijenin birincil gaz olarak kullanıldığı işletmeler genellikle teslim edilen gazla çalışmaya devam eder.
Alt çizgi
Yardımcı gaz seçimi 3 cümleye indirgenebilir. Kalın karbon çelik için oksijen, reaksiyonun serbest kesme gücü olduğu ve oksit kenarının kabul edilebilir olduğu durumlarda kullanılır. Kenarın kesildiği gibi bitirilmesi gereken yerlerde azot kullanılır: paslanmaz çelik, alüminyum, kaynak hazırlığı ve kozmetik işler. Parçanın hafif bir oksit tonuna tolerans gösterdiği ve hacmin atölyedeki en ucuz gazı ödüllendirdiği yerlerde hava kullanılır. Sadece gazın değil, yeniden işleme maliyetinin de fiyatını hesaplayın; doğru cevap genellikle parça listesinden çıkar.
STYLECNC yapılandırır fiber lazer kesiciler Hava tahrikli sac kesicilerden yüksek basınçlı nitrojene kadar, gaz devresi yapılacak işe uygun şekilde ayarlanmıştır. paslanmaz çelik kesme sistemleriYukarıdaki hesaplamalara dayanarak makine ve yakıt maliyeti önerisi alabilmek için malzeme karışımınızı ve hacimlerinizi gönderin.