CNC Plazma Kesici Nedir ve Nasıl Çalışır?
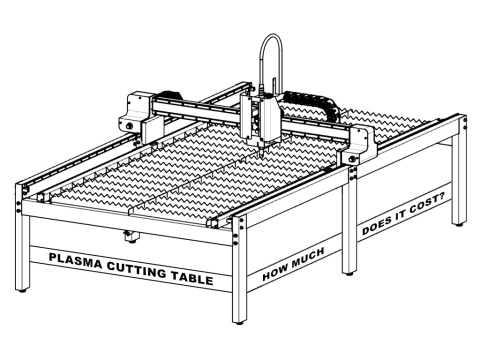
CNC plazma kesici yüksek hızlı plazma arkının momentumunu kullanarak metali kolay kullanım, rahat çalışma ve yüksek hassasiyet özellikleriyle kesen otomatik bir kesme aletidir. Otomobillerde, lokomotiflerde, kimyasal makinelerde, nükleer endüstride, genel makinelerde, inşaat makinelerinde ve çelik yapılarda yaygın olarak kullanılır.
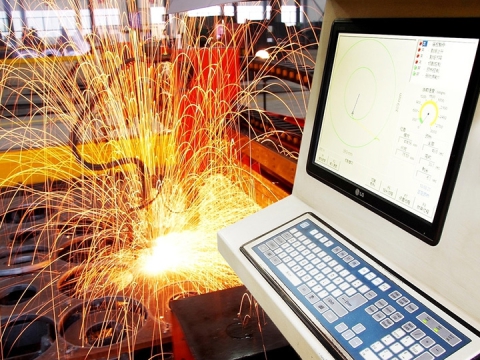
Modern CNC plazma kesme makineleri, otomatik ark ateşlemesini gerçekleştirebilen CNC kontrolörleri tarafından çalıştırılır ve ark ateşlemesinin başarı oranı %99'dan fazladır. CNC kontrol sistemi çeşitli tasarım yazılımlarını destekler ve ayrıca kesim dosyalarını değiştirmek için U diskini kullanabilir, bu da kullanımı çok uygundur.

Yeni başlayanlar için CNC plazma kesici nasıl kullanılır? Adım adım anlayalım.
Operasyon Öncesi Hazırlık
1. CNC plazma kesici çalıştırılmadan önce tüm anahtarların kapalı konumda olup olmadığı, arka taraftaki döner anahtarın yatay konumda olup olmadığı kontrol edilmelidir.
2. Makineyi çalıştırmadan önce ana şalter dolabının elektrik beslemesini açarak 2 kabloya elektrik gelmesini sağlayın.
3. CNC plazma kesme makinasının elektrik panosundaki devre kesiciyi AÇIK konuma getirin.
4. Sistem kontrol gücünü anahtar şalteri ile açın, bu esnada ekranın ana arayüzü görünmelidir.
5. Plazma güç kaynağının arkasındaki döner anahtarı çevirin. 90° dikey konuma getirildiğinde, cihazın güç gösterge ışığı yanacaktır.
6. Hava kompresörünü açın (kompresör akış hızı 1m3/dak) ve hava kompresörü basınç kontrol anahtarını, kompresörün çıkış hava basıncının 6.1-8.2Bar olmasını sağlayacak şekilde ayarlayın.
7. Makineyi bağladıktan sonra (güvenlik topraklama kablosunu bağladığınızdan emin olun) dikkatlice kontrol edin, her şey yolundaysa bir sonraki adıma geçebilirsiniz.
8. Makineye güç sağlamak için güç anahtarını kapatın.
Not: Giriş AC akımı çok küçük olmamalıdır, aksi takdirde makine normal çalışmayacaktır. Aynı zamanda, makinedeki fanın yönetmeliklere uygun olup olmadığını kontrol edin, aksi takdirde, dönüş yönü tutarlı olana kadar giriş gücünün fazını ayarlayın.
9. "Güç Anahtarı"nı "AÇIK" konumuna getirin. Bu sırada "Güç Göstergesi" ışığı yanar. Ancak "Faz Kaybı Göstergesi" ışığı yanmamalıdır, aksi takdirde 3 fazlı güç kaynağında faz kaybı olayı vardır ve bu kontrol edilmeli ve çözülmelidir.
Not: Emniyet topraklama teli ana bilgisayara düzgün bir şekilde bağlanmazsa, faz kaybı göstergesi yanlış sonuçlar gösterebilir.
CNC Plazma Kesiciyi Çalıştırmak İçin 12 Kolay Adım
Adım 1. Plazma güç kaynağının giriş hava basıncının gereksinimleri karşılayıp karşılamadığını ve plazma güç kaynağı açıldığında acil durum sinyali olup olmadığını kontrol edin
Adım 2. Kesmeye başlamak için basın ve kesme torcunun konumlandırma eylemini gerçekleştirmesinin ardından plazma güç kaynağının başlaması için bir acil durum sinyali olup olmadığını kontrol edin. Acil bir sinyal etkinleştirilirse, plazma güç kaynağı kılavuzuna göre arızayı temizleyin.
Adım 3. Atölyenin güç dağıtım kabinindeki sayısal kontrolü kontrol eden şalteri açın, kesme makinesi kabininin ana güç kaynağını açın, toz giderme kontrol cihazının güç kaynağını açın ve toz toplayıcıyı çalıştırın.
Adım 4. CNC kontrol sistemi tamamen başlatıldıktan sonra acil durdurma anahtarını sağa çevirin ve güç düğmesini sağa çevirerek sürücüyü açın.
Adım 5. Her ekseni sıfıra dönecek şekilde özelleştirin, plazma aşınan parçalarını kontrol edin ve değiştirin ve plazma güç devre kesicisini kapatın.
Adım 6. Oksijen ve basınçlı havayı açın ve her gazın basıncı 8.3bar+-10%.
Adım 7. Düzeltme için kesme programını ve programın ilgili veri tabanını çağırın.
Adım 8. Programın başlangıç noktasını referans noktasına kaydedin ve plazma gücünü açın ve gaz ayarlarını yapın.
Adım 9. Kesmeye başlayın, kesmeye başla düğmesine basın, CNC kontrol sistemi harici sinyali kabul eder ve ardından kesmeye başla sinyalini gönderir veya CNC kesme sistemi doğrudan kesme sinyalini gönderir, plazma kesme torcu seçildikten ve ardından kontrol sistemi yükseltildikten sonra, plazma kesme torcu konumlandırma eylemini gerçekleştirir ve torç memesi Çelik plakaya dokunur ve ardından delme yüksekliğine yükselir. H8 ayar kontrol sistemi konumlandırma eylemini tamamladıktan sonra, ark ateşlemesini ve delmeyi başlatmak için plazma güç kaynağına bir kesmeye başla anahtarı sinyali gönderir. Delme tamamlandıktan sonra, plazma torcu metali kesmek için hareket etmeye başlar.
Adım 10. Eğer ortada bir sorunla karşılaşırsanız, durdurma butonuna basarak kesme işlemini durdurun ve sorunu giderdikten sonra kesme işlemine devam edin.
Adım 11. Kesim işlemi tamamlandıktan sonra makinenin, bilgisayarın, plazma gücünün ve her bir gaz vanasının gücünü kapatın.
Adım 12. Son olarak CNC plazma kesim masasını temizleyin ve bakım ve onarım için yakıt doldurun.
Dikkat Edilmesi Gereken 6 Önemli Şey
CNC plazma kesim makinesi çalışırken bazı detaylara hakim olmak gerekir, aksi takdirde dengesiz kesim kalitesi ve aşınan parçaların sık sık değiştirilmesi nedeniyle arızalanması kolaydır.
1. CNC plazma kesici makul bir kesme mesafesi benimsemelidir.
Kılavuzun gerekliliklerine göre, kesme memesi ile metal parçanın yüzeyi arasındaki mesafe olan makul bir kesme mesafesi benimsenmiştir. Delme işleminde, plazma arkının iletebileceği normal kesme mesafesinin iki katı veya maksimum h8 olan mesafe mümkün olduğunca kullanılmalıdır.
2. CNC plazma kesimi kenardan başlamalıdır.
CNC plazma kesme makineleri delme yerine kenardan kesmeye çalışır. Küçük CNC plazma kesiciler sarf malzemelerinin kullanım ömrünü uzatmak için başlangıç noktası olarak kenarı kullanır, bu nedenle doğru yöntem nozulu doğrudan metal parçanın kenarına doğrultmak ve ardından plazma arkını başlatmaktır.
3. Gereksiz "ark başlatma (veya ark yönlendirme)" süresini azaltmanız gerekir.
Hem nozul hem de güç brülörü ark başlatılırken çok hızlı olduğundan, torç başlamadan önce kesme metaline yürüme mesafesinde yerleştirilmelidir.
4. Kesme torçunu ve sarf malzemelerini temiz tutmaya çalışmalısınız.
Torç ve sarf malzemeleri üzerindeki herhangi bir kir, plazma sisteminin işlevini büyük ölçüde etkileyecektir. Sarf malzemelerini değiştirirken, bunları temiz bir bez üzerine koyun, kesme torcunun bağlantı kaburgasını sık sık kontrol edin ve elektrik temas yüzeyini ve nozulu temizlemek için hidrojen peroksit bazlı bir temizleyici kullanın.
5. Kesme başlığı aşırı yüklenemez.
Nozulun aşırı yüklenmesi (yani nozulun çalışma akımının aşılması) nozulun daha hızlı bozulmasına neden olur. Amperaj, nozulun çalışma akımının %95'inde iyi olmalıdır. Örneğin, 100A nozulun akım yoğunluğu 9 veya daha yükseğe ayarlanmalıdır.
6. Delme kalınlığı CNC plazma kesim sisteminin izin verdiği aralıkta olmalıdır.
Küçük bir CNC plazma kesici, çalışma kalınlığını aşan çelik levhayı delmemelidir ve genel delme kalınlığı 1/2 normal kesme kalınlığının.
Özetlemek
Bu kılavuzu okuyarak, bir CNC plazma kesiciyi nasıl doğru şekilde çalıştıracağınızı bilmelisiniz. Şimdi, metal imalat işiniz için plazma kesiminin mutluluğunun tadını çıkarmaya başlayın.