On yıllardır bu tartışma bir yarışma olarak çerçeveleniyor: 3D Baskı mı yoksa CNC işleme mi, ekleme mi yoksa çıkarma mı, katman katman mı yoksa çip çip mi? Havacılık, enerji ve tıp gibi en çok malzeme hareket ettiren sektörler, bu tartışmayı büyük ölçüde ikisini birleştirerek çözdüler. Hibrit üretim, bazen tek bir makine içinde, eklemeli ve çıkarıcı süreçleri birlikte kullanarak, her iki sürecin de tek başına üretemeyeceği parçaları üretmek anlamına gelir. Bu kılavuz, hibrit üretimin aslında ne olduğunu, saf eklemeli ve saf çıkarıcı iş akışlarıyla nasıl karşılaştırıldığını, en güçlü yer edindiği sektörleri ve nerede olduğunu ele almaktadır. STYLECNC Kalıp frezeleme yeteneği de buna uyuyor. Temel olarak 3D Baskı ve CNC oyma karşılaştırması, bakınız. 3D yazıcıya karşı 3D CNC Yönlendirici karşılaştırması.
Hibrit Üretim Nedir?
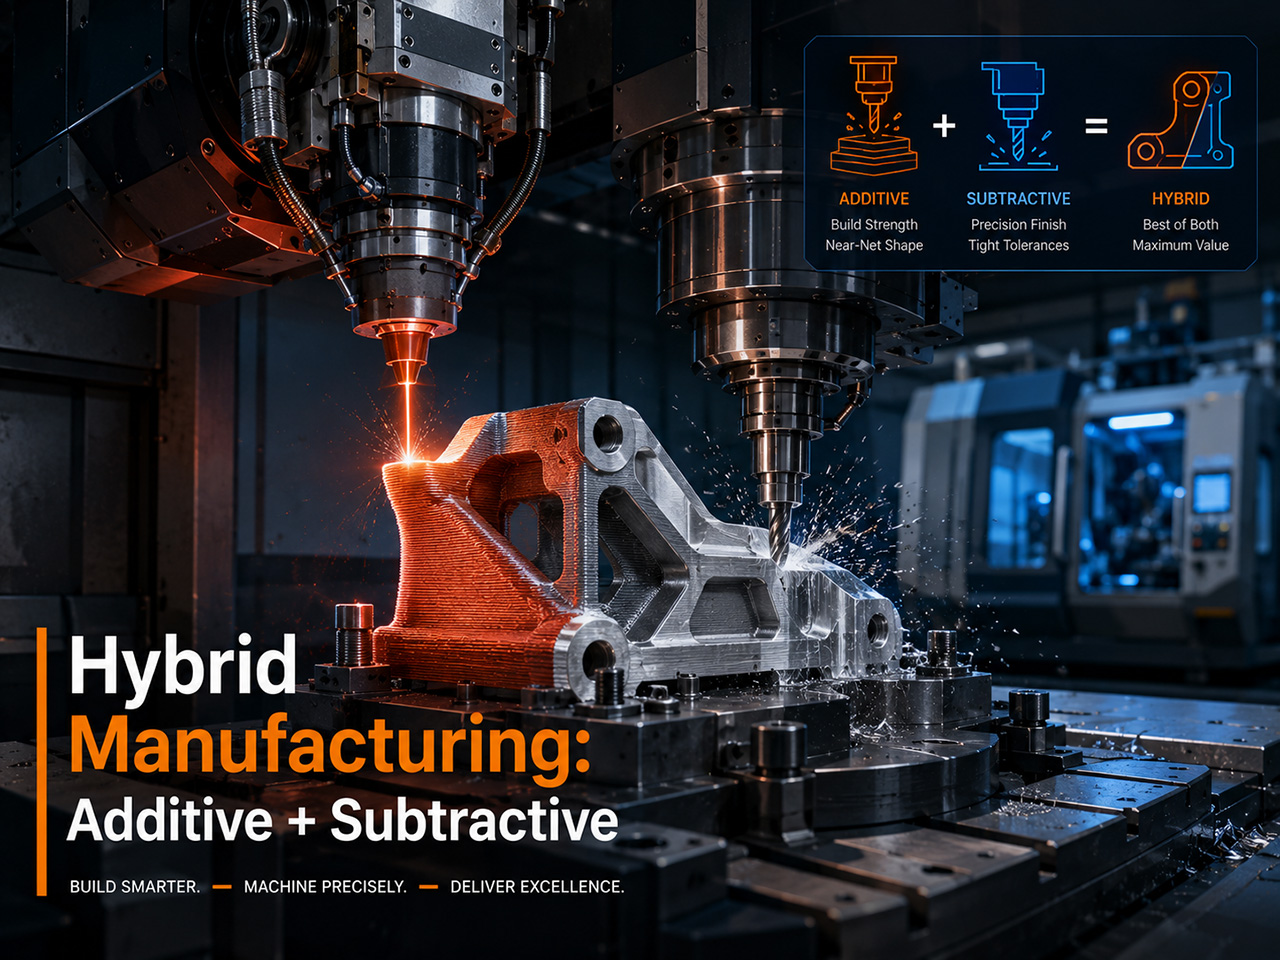
Hibrit üretim, eklemeli üretimi birleştirir (3D Tek bir iş akışında veya tek bir makinede eklemeli (baskı veya metal biriktirme) ve talaşlı (CNC işleme) işlemlerini birleştirir. Eklemeli adım, metal tozu veya telden neredeyse nihai şekle yakın geometri oluştururken, talaşlı adım aynı kurulumda kritik yüzeyleri, iç özellikleri ve dar toleranslı boyutları tamamlar.
Hibrit üretim iki ana biçimde mevcuttur. Birincisi, tek makineli hibrit üretimdir; burada eklemeli kaplama başlıkları ve CNC frezeleme milleri aynı muhafazayı, aynı eksenleri ve aynı çalışma alanını paylaşır. DMG MORI Lasertec 65 3DMazak Integrex i-400AM ve Okuma LASER EX en çok alıntı yapılan örneklerdir. İkincisi ise iş akışı hibritidir, burada 3D Yazıcı parçayı oluşturur ve ayrı bir CNC makinesi de son işlemini yapar; her iki süreç de sürekli bir üretim hattı olarak yönetilir. Her iki yöntem de endüstri literatüründe hibrit üretim olarak nitelendirilir.
Ayırt edici özellik niyettir. Bir dükkan işletmek... 3D Bir köşede yazıcı, diğer köşede freze makinesi olan bir atölye, mutlaka hibrit üretim yapmıyor demektir. Bazı özelliklerin neredeyse nihai şekle yakın olarak basılacağını, diğerlerinin ise tolerans dahilinde işleneceğini bilerek parça tasarlayan bir atölye, iki işlemin tek bir makineyi paylaşıp paylaşmadığına bakılmaksızın hibrit üretim yapıyor demektir.
Toplamsal, Çıkarmasal ve Hibrit Yöntemlerin Kesin Karşılaştırması
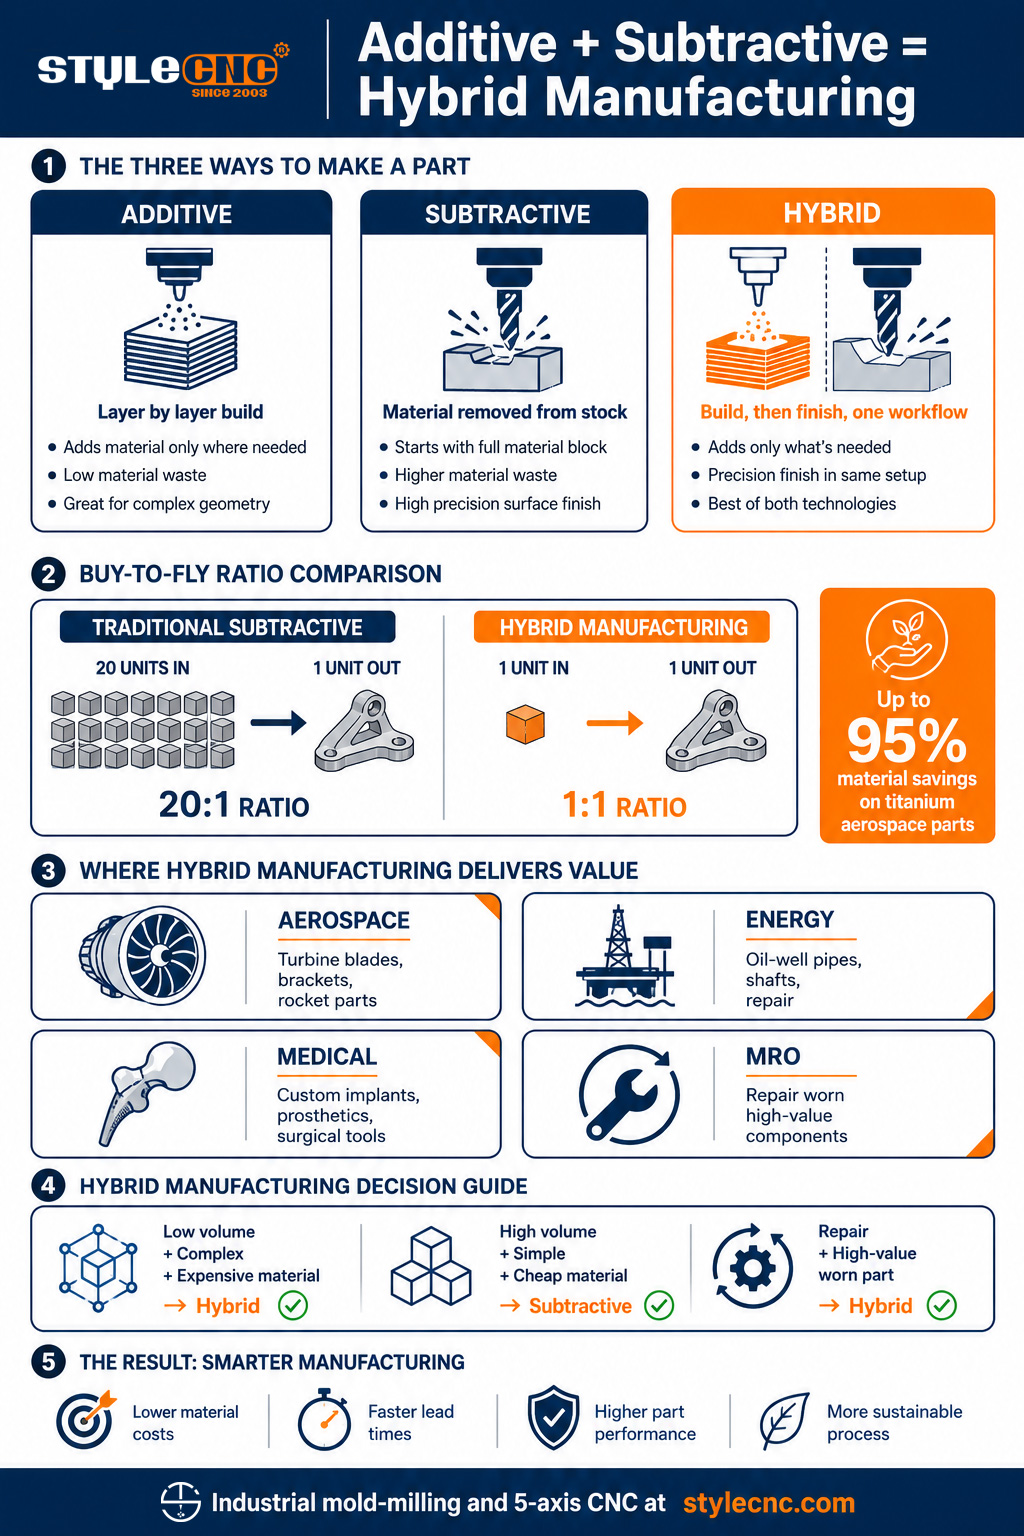
Aşağıdaki tablo, üretim ortamlarında süreç seçimini yönlendiren faktörler açısından 3 yaklaşımı karşılaştırmaktadır. Bu karşılaştırma, seçeneklerini araştıran alıcılar için öne çıkan bir özet hedef olarak oluşturulmuştur.
| faktör | Katkı maddesi (3D Baskı) | Çıkarma (CNC) | melez |
|---|---|---|---|
| Yapım yaklaşımı | Metal veya polimerin katman katman biriktirilmesi | Katı bir bloktan malzeme çıkarılması | Yaklaşık nihai şekil kaplama ve son işlem |
| Geometrik özgürlük | En yüksek, iç kafesler ve kanallar dahil | Alet erişimi ve stok geometrisiyle sınırlıdır. | Biriktirme özgürlüğünü işlenmiş hassasiyetle birleştirir. |
| Malzeme israfı (satın alıp uçurma) | Çoğu kısımda 1:1'e yakın. | Karmaşık havacılık parçaları için 20:1'e kadar. | Havacılık ve uzay alaşımlarında bile 1:1 oranına yaklaşıyor. |
| Yüzey | Genellikle işlem sonrası aşama gereklidir. | Ra değeri doğrudan makineden 1.6 ile 3.2 arasında elde edilebilir. | Kritik yüzeylerde işlenmiş yüzey kalitesi |
| Üretim hacminin ideal noktası | Tasarım başına 1 ila 50 parça | 100'den fazla parçada takım maliyeti amorti ediliyor. | Düşük hacimli, karmaşık, yüksek değerli parçalar |
| Teçhizat maliyeti | Hayır | Armatürler ve aletler için yüksek başlangıç maliyeti. | Orta zorlukta, yine de bazı armatürlere ihtiyaç var. |
| Parça başına çevrim süresi | Metal için tipik süre 5 ila 15 saattir. | Metal için tipik süre 30 ila 90 dakika arasındadır. | Bitmiş parçalarda saf katkı maddesine göre daha hızlı |
| Sermaye yatırımı | Teknolojiye bağlı olarak 10 ila 1 milyon ABD doları | Endüstriyel CNC için 30 ila 500 ABD doları | Tek makineli hibrit sistemler için 1 milyon ila 2 milyon ABD doları. |
| En uygun | Prototip, karmaşık geometri, özel tıbbi | Üretim serileri, dar toleranslar, sert metaller | Havacılık, enerji, bakım onarım, kalıp konformal soğutma |
En çarpıcı fark, satın alma-uçuş oranıdır. Geleneksel titanyum havacılık braketlerinin talaşlı imalatında, başlangıçtaki malzemenin %95'i genellikle talaş olarak uzaklaştırılır ve bu da 20:1'e kadar varan oranlara yol açar. Hibrit üretimde ise önce neredeyse nihai şekle yakın formlar oluşturulur, ardından sadece kritik yüzeyler işlenir ve bu da oranı 1:1'e yaklaştırır. Kilogramı yüzlerce dolara mal olan nikel süper alaşımları ve titanyumda, bu malzeme tasarrufu tek başına birçok havacılık ve enerji üreticisi için sermaye yatırımını haklı çıkarır.
Hibrit Üretim Nasıl Çalışır?
Hibrit üretim, üç temel teknolojiyi bir araya getirir: bir kaplama sistemi, bir CNC işleme sistemi ve her iki süreci de aynı parça modeline göre programlayan entegre CAD/CAM yazılımı.
Yönlendirilmiş Enerji Biriktirme Artı 5 Eksenli Frezeleme
Endüstriyel alanda baskın model, 5 eksenli frezeleme ile birleştirilmiş yönlendirilmiş enerji biriktirme (DED) yöntemidir. Lazer veya elektron ışını, koaksiyel bir nozül içinden beslenen metal tozunu veya teli eriterek, katman katman neredeyse nihai şekle yakın özellikler oluşturur. Aynı makine daha sonra biriktirme başlığından frezeleme miline geçer ve kritik yüzeyleri tolerans dahilinde işler. DMG MORI Lasertec 65 3D ve Mazak Integrex i-400AM referans uygulamalarıdır. Sektördeki haberlere göre Lasertec 65 3D Çapı 500 mm'ye kadar olan parçaları işleyebilir ve 5 eksenli malzeme biriktirme işlemini tam 5 eksenli frezeleme ile tek bir muhafaza içinde birleştirir.
Toz Yataklı Füzyon Plus Çıkarma Yöntemiyle Son İşlem
İkinci bir model ise toz yataklı füzyon (PBF) yöntemini kullanarak parçayı tek bir makinede basıyor, ardından başka bir cihaza aktarıyor. CNC değirmeni Son işlem için. Bu iş akışı, entegre bir makinenin sermaye maliyetinden kaçındığı için küçük atölyelerde daha yaygındır. Dezavantajı ise işlemler arasında parça taşıma ve yeniden sabitlemedir. Matsuura Lumex ve Sodick OPM platformları, daha küçük ve daha karmaşık parçalar için bu iş akışını tek bir makineye sıkıştırır.
Tel Ark Katkılı Artı CNC Frezeleme
Tel ark kaynaklı eklemeli imalat (WAAM), toz bazlı yöntemlere göre çok daha yüksek hızlarda malzeme biriktirmek için kaynak tipi bir kafa kullanır ve genellikle son işlem için 5 eksenli frezeleme ile birleştirilir. Mazak Variaxis j-600AM bu yaklaşımı kullanmaktadır. WAAM, ince çözünürlükten ziyade biriktirme hızının daha önemli olduğu havacılık ve enerji sektöründeki büyük yapılar için tercih edilmektedir. Her model aynı temel tasarım felsefesini paylaşır: verimli bir şekilde neredeyse nihai şekle yakın bir yapı oluşturun, ardından hassas işleme yapın.
Üç yöntem arasından seçim yapmak, parça boyutuna, malzemeye ve hassasiyet gereksinimlerine bağlıdır. 5 eksenli frezeleme ile DED yöntemi, parça çapının 200 mm'yi aştığı ve titanyum veya nikel süper alaşımlarının kullanıldığı havacılık ve büyük enerji bileşenlerinde baskındır. Yüzey detayının üretim hızından daha önemli olduğu 200 mm'nin altındaki daha küçük ve karmaşık parçalar için talaşlı işleme ile PBF yöntemi kullanılır. CNC frezeleme ile WAAM yöntemi ise, biriktirme hızının belirleyici faktör olduğu ve yüzey kalitesi gereksinimlerinin orta düzeyde olduğu çok büyük yapısal işlerde kullanılır. Üretim kalitesindeki çoğu hibrit atölye, her parçayı aynı makineden geçirmek yerine, süreci parçaya göre uyarlayarak bu yöntemlerden birden fazlasını kullanır.
Endüstri Uygulamaları: Havacılık ve Uzay, Enerji, Tıp ve Bakım Onarım
Hibrit üretim, her biri kendine özgü ekonomik veya teknik etkenlere sahip 4 sektörde en güçlü yerini bulmuştur.
Uzay
Havacılık ve uzay sektörü, hibrit imalatı büyük ölçekte benimseyen ilk sektör oldu. Motor braketleri, türbin kanatları, yapısal bağlantı parçaları ve roket motoru bileşenleri, özellikle titanyum ve nikel süper alaşımlarında tipik uygulama alanlarıdır. İmalat Teknolojisi Merkezi araştırmaları, karmaşık havacılık ve uzay bileşenlerinde geleneksel talaşlı imalat yöntemlerine kıyasla üretim maliyetlerinde %23 ila %47 arasında azalma olduğunu belgeledi. DMG MORI Lasertec 6600 DED hibrit makinesi, özellikle roket motoru parçaları da dahil olmak üzere büyük iş parçaları için konumlandırılmıştır.
Enerji
Enerji üreticileri, aşınmaya dayanıklı özelliklerin daha düşük maliyetli temel malzeme üzerine kaplanıp daha sonra işlenebildiği petrol kuyusu boruları, türbin kanatları, vana gövdeleri ve büyük şaftlar için hibrit üretim yöntemini kullanmaktadır. Boru hattı ve kuyu içi ekipman onarımı önemli bir kullanım alanı haline gelmiştir: Aşınmış yüksek değerli bileşenlere DED yöntemiyle yeni malzeme eklenir ve daha sonra orijinal özelliklerine göre işlenir. Yedek parçanın maliyeti 50,000 ABD doları veya daha fazla iken, hibrit yöntemle yapılan onarımın maliyeti bunun çok daha düşük bir kısmına denk geldiğinde, bu yöntemin ekonomik avantajları oldukça caziptir.
Tıbbi
Tıbbi üretimde hibrit iş akışları, hastaya özel implantlar, cerrahi aletler ve diş protezleri için uygulanmaktadır. Titanyum kalça ve diz implantları, kemik entegrasyonunu destekleyen gözenekli katkılı yapılardan ve ayna yüzeyine kadar işlenmiş temas yüzeylerinden faydalanmaktadır. Hibrit üretim ayrıca, her hasta vakasının benzersiz olduğu ve geleneksel üretim ekonomisinin yetersiz kaldığı kraniyal ve maksillofasiyal çalışmalarda hızlı özelleştirmeyi de desteklemektedir.
Bakım, Onarım ve Revizyon (MRO)
MRO, uzun süredir devam eden bir onarım ekonomisi sorununu çözdüğü için en hızlı büyüyen hibrit uygulama alanıdır. Aşınmış jet motoru kanatları, dişli kutusu gövdeleri, kalıp boşlukları ve pompa bileşenleri, hasarlı bölgelere yeni malzeme uygulanarak ve ardından onarılan yüzey orijinal toleranslara geri işlenerek onarılabilir. Mazak Variaxis j-600AM, özellikle havacılık parçaları, kalıplar, pres kalıpları ve petrol sondaj bileşenleri için, tel ark eklemeli kaynak yöntemini 5 eksenli eksiltici kaynak yöntemiyle tek bir kurulumda birleştirerek bu iş için konumlandırılmıştır.
Dört sektörün tamamında ortak bir özellik, hibrit üretimin parça değerinin yüksek olduğu ve geleneksel yaklaşımların yetersiz kaldığı yerlerde başarılı olmasıdır. Havacılık ve enerji sektörlerinde malzeme maliyetleri en yüksek, tıp sektöründe özelleştirme talepleri en fazla ve bakım, onarım ve revizyon (MRO) sektöründe parça değiştirme alternatifleri en pahalıdır. Genel tüketim ürünleri, otomotiv yedek parçaları ve yüksek hacimli alüminyum imalatı gibi bu özelliklere sahip olmayan sektörler, hibrit üretimi aynı hızda benimsememiştir. Malzeme ucuz, hacim yüksek ve parçalar birbirinin yerine kullanılabilir olduğunda, ekonomik koşullar bunu desteklememektedir.
Karar Matrisi: Hibrit Üretimin Mantıklı Olduğu Durumlar
Belirli bir parça veya üretim senaryosunun hibrit üretim yöntemini mi yoksa saf eklemeli veya saf çıkarmalı üretim yöntemlerini mi haklı çıkardığını değerlendirirken, aşağıdaki matrisi başlangıç çerçevesi olarak kullanın.
| Üretim Senaryosu | Önerilen Yaklaşım | gerekçe |
|---|---|---|
| Düşük hacim, karmaşık geometri, pahalı malzeme | melez | Satın alıp uçurma yaklaşımı, kaplama ile 1:1 oranındadır; kritik özellikler tolerans dahilinde işlenir. |
| Yüksek hacim, basit geometri, yaygın malzeme | eksiltici | CNC üretim döngü süreleri 30 ila 90 dakika arasında değişirken, eklemeli üretimde bu süre parça başına 5 ila 15 saat arasında değişmektedir. |
| Prototip, karmaşık iç kanallar, polimer | Katkı | 3D Baskı işlemi, frezeleme ile elde edilmesi imkansız olan kafes yapıları ve uyumlu kanalları işler. |
| Aşınmış değerli parçanın onarımı | melez | Kaplama işlemi malzemeyi eski haline getirir; işleme ise onu orijinal toleransına geri döndürür. |
| Kişiye özel tıbbi implant, titanyum | melez | Katmanlı üretimden elde edilen hastaya özel geometri; işleme yönteminden elde edilen son yüzeyler. |
| Konformal soğutma kanallarına sahip kalıp boşluğu | melez | İç kısımda soğutma kanalları baskılı; takım çeliği yüzeyi ayna parlaklığında işlenmiş. |
| 500'den fazla alüminyum parçanın üretim serisi | eksiltici | Takım ve üretim döngüsü maliyetleri amortize edilir; hibrit sermaye maliyeti haklı gösterilemez. |
| Tek partilik kalıplar ve fikstürler | Katkı | 3D Baskılı yumuşak çeneler ve bağlantı elemanları, işlenmiş muadillerine kıyasla çok daha düşük bir maliyetle üretilir. |
Bu matris, nihai bir cevap değil, başlangıç çerçevesidir. Bireysel parça ekonomisi, makine kullanılabilirliğine, programcı uzmanlığına, satın alma anındaki malzeme maliyetlerine ve müşteriye özgü kalite gereksinimlerine bağlıdır. Senaryolar genelinde geçerli olan kalıp, malzeme pahalı olduğunda, geometri karmaşık olduğunda ve hacim düşük ila orta olduğunda hibrit çözümlerin daha avantajlı olduğudur.
Kalıp ve Kalıp İmalatı: Hibritin Buluştuğu Nokta STYLECNC Yetenek
Kalıp ve kalıp imalatı, her türlü hibrit imalat itici gücünün kesişme noktasında yer alır. Kalıp boşlukları geometrik olarak karmaşıktır, kullanılan malzemeler pahalı takım çelikleridir, üretim hacimleri düşüktür (tasarım başına bir ila birkaç kalıp) ve müşteriler yalnızca işleme ile sağlanabilen yüzey kalitesi talep ederler. Enjeksiyon sırasında termal davranışı kontrol etmek için kalıbın içinden geçen konformal soğutma kanalları, tipik bir hibrit uygulama örneğidir: geleneksel olarak delinmesi imkansızdır, eklemeli üretimle kolayca basılabilir ve yalnızca hassas frezeleme ile tamamlanabilir.
STYLECNC Endüstriyel kalıp frezeleme yeteneği, bu denklemin çıkarma işlemine dayalı yarısı üzerine kuruludur. CNC kalıp yapım makinesi kategorisi Sertleştirilmiş takım çeliği, alüminyum kalıp takımları ve büyük çok gözlü üretim kalıpları için tam otomatik kalıp frezeleme makinelerini içerir. Geleneksel yöntemlerle kalıp üreten ve hibrit iş akışlarını araştıran atölyeler için, STYLECNC Kalıp yapımı için tam otomatik CNC freze makinesi Harici katkılı üretim sistemleriyle üretilen, nihai şekle yakın kalıp boşluklarında son işlem aşamasını gerçekleştirir.
MKS 5 eksenli CNC makine kategorisi Bu özellik, özellikle uyumlu soğutma aleti yüzeylerinde ve karmaşık boşluk geometrisinde, hibrit kalıp son işleminin gerektirdiği çok eksenli yüzey işleme yeteneğini genişletir. STYLECNC Otomatik takım değiştiricili CNC kalıplama makineleri Üretim ortamlarında birden fazla araç ve işlemin tek bir kurulum üzerinden sıralı olarak gerçekleştiği, geleneksel olarak eklemeli ve çıkarıcı işlem adımlarını ayıran elle müdahale miktarını azaltan bir tablo oluşturur.
Havacılık, enerji, tıp ve bakım, onarım ve revizyon (MRO) sektörlerinde, saf talaşlı imalattan hibrit iş akışlarına geçişte pratik başlangıç noktası, öncelikle talaşlı imalat tarafını yükseltmektir. Otomatik takım değiştiricili ve doğrulanmış post-işlemcilere sahip yetenekli 5 eksenli işleme merkezleri, üçüncü taraf tedarikçilerden gelen eklemeli imalat sistemleriyle sorunsuz bir şekilde entegre olur ve bir atölyenin, ilk günden itibaren tek bir makineye entegre bir sistem için 1 ila 2 milyon ABD doları harcamadan hibrit iş akışlarını test etmesine olanak tanır.
Aşamalı benimseme süreci tipik olarak 3 aşamadan geçer. Birinci aşama şunları içerir: 3D-Geleneksel CNC kalıp frezeleme yönteminin yanı sıra baskılı şablonlar, fikstürler ve yumuşak çeneler kullanılarak, parça üretim sürecini değiştirmeden takım maliyetlerinde zaman ve tasarruf sağlanır. 2. Aşama, prototipler ve düşük hacimli parçalar için mevcut sisteme bağımsız bir metal katkılı üretim sistemi ekler. CNC makineleri Son işlem operasyonlarının manuel aktarım yoluyla gerçekleştirilmesi. 3. Aşama, ya entegre tek makineli hibrit bir sisteme geçmeyi ya da 2 makineli iş akışını paylaşımlı programlama, planlama ve kalite kontrolü ile bir üretim hattına dönüştürmeyi içerir. Her aşamanın ölçülebilir getirileri vardır ve bu yolu izleyen atölyeler, hangi parçaların gerçekten hibrit sisteme ihtiyaç duyduğunu anlamadan önce tek makineli hibrit sistem satın alan atölyelere göre daha iyi hibrit yatırım kararları alma eğilimindedir.
Sözlük: Hibrit Üretim Terimleri
Hibrit makineleri karşılaştırırken, satıcılarla görüşürken veya sektör teknik dokümanlarını incelerken bu referansı kullanın.
| Dönem | Tanım |
|---|---|
| Hibrit üretim | Tek bir makinede veya sürekli bir iş akışında, eklemeli ve çıkarıcı süreçleri birleştiren üretim yaklaşımı. |
| Yönlendirilmiş enerji birikimi (DED) | Metal tozunun veya telin, biriktirme sırasında lazer, elektron ışını veya ark kullanılarak eritildiği eklemeli bir işlem. |
| Toz yatak füzyonu (PBF) | Lazer veya elektron ışını kullanarak metal tozu katmanlarını seçici olarak eriten katkılı bir işlem. |
| Tel ark katkılı imalat (WAAM) | Kaynak başlığına benzer bir alet kullanılarak yüksek hızlarda metal tel biriktirme işlemi, büyük yapılar için tercih edilmektedir. |
| Yaklaşık net şekil | Parça geometrisi nihai şekle yakın ancak kritik yüzeyler ve toleranslar için son işleme tabi tutulması gerekiyor. |
| Satın alma-uçma oranı | Satın alınan ham madde miktarının, nihai üründe kullanılan malzeme miktarına oranı. Oran ne kadar düşükse o kadar iyidir; hibrit yaklaşım 1:1'e yakındır. |
| Konformal soğutma | Kalıp boşluğunun konturunu takip eden, genellikle katkılı kaplama yöntemiyle oluşturulan ve sızdırmazlık için işlenen kalıp soğutma kanalları. |
| Kaplama başlığı | Metal tozunu, malzeme birikimi için lazer ışınıyla eş eksenli olarak ileten katkılı biriktirme nozulu. |
| Kapalı döngü kontrolü | Katmanlı üretim sırasında kalite tutarlılığını sağlamak için biriktirme parametrelerinin gerçek zamanlı olarak izlenmesi ve ayarlanması. |
| Çoklu görev makinesi | Tek bir kurulumda tornalama, frezeleme, delme ve genellikle eklemeli üretim işlemlerini birleştiren CNC platformu. |
Sıkça Sorulan Sorular
Hibrit üretim, geleneksel CNC işleme yöntemlerinin yerini alacak mı?
Hayır. Practical Machinist'in "Eklemeli imalatın talaşlı imalat üzerindeki etkisi" başlıklı tartışmaları, daha geniş endüstri konsensüsünü yansıtıyor: hibrit imalat, yaygın malzemelerin yüksek hacimli üretiminde talaşlı imalatın yerini almıyor. Karmaşık geometriler, pahalı alaşımlar ve yüksek değerli bileşenlerin onarımı da dahil olmak üzere, saf talaşlı imalatın ekonomik olarak üretilemeyeceği parçaları işleyerek talaşlı imalatı tamamlıyor. Çoğu üretim atölyesi, ekledikleri herhangi bir hibrit yeteneğin yanı sıra özel CNC makinelerini çalıştırmaya devam edecektir.
Hibrit üretim makinesinin maliyeti ne kadar?
DMG MORI Lasertec 65 gibi tek makineli hibrit sistemler 3D VoxelMatters ve Modern Machine Shop'un sektör haberlerine göre, Mazak Integrex i-400AM makinelerinin her birinin maliyeti 1 ila 2 milyon ABD doları arasında değişiyor. Ayrı bir eklemeli üretim sisteminin ayrı bir CNC makinesine parça beslediği hibrit iş akışı kurulumları, kademeli olarak inşa edildiğinde önemli ölçüde daha ucuzdur, ancak makineler arasında parça aktarımını yönetmek için dikkatli süreç planlaması gerektirir.
Hibrit üretimde en iyi sonuç veren malzemeler nelerdir?
Hibrit üretim literatüründe en çok belgelenen malzemeler arasında titanyum, nikel süper alaşımları (Inconel 625 ve 718), takım çelikleri (H13, P20) ve paslanmaz çelikler yer almaktadır. Ekonomik açıdan pahalı malzemeler daha avantajlıdır çünkü neredeyse nihai şekle yakın eklemeli biriktirme yönteminden elde edilen anlık iyileştirme, her kilogramın yüzlerce dolara mal olduğu durumlarda en değerli hale gelir. Alüminyum hibrit üretim daha az yaygındır çünkü alüminyum, geleneksel işleme yöntemlerinin ekonomik kalmasını sağlayacak kadar ucuzdur.
Hibrit üretim yöntemleri aşınmış parçaları onarabilir mi?
Evet, MRO (Bakım, Onarım ve Revizyon) en hızlı büyüyen hibrit kullanım alanlarından biridir. SME ve Modern Machine Shop'un sektör haberlerinde, Mazak Variaxis platformlarının aşınmış jet motoru kanatlarına, kalıp boşluklarına ve petrol sondaj bileşenlerine yeni malzeme uygulamak ve ardından onarılan yüzeyi orijinal toleranslara geri işlemek için kullanıldığı belgelenmiştir. Ekonomik açıdan avantajlıdır çünkü hibrit yöntemle onarım maliyeti, orijinal parçanın değiştirilmesinin maliyetinin genellikle çok küçük bir kısmını oluşturur.
Hibrit üretim için hangi yazılımlara ihtiyacım var?
Aynı modelde hem eklemeli hem de çıkarıcı programlamayı yönetebilen CAD/CAM platformlarına ihtiyaç duyulmaktadır. Siemens NX Hybrid CAD/CAM, eklemeli modüllere sahip Autodesk PowerMill ve DMG MORI CELOS gibi makine üreticilerinin tescilli yazılımları pazara hakimdir. Hibrit makinelerin programlanması, hem eklemeli biriktirme parametreleri hem de geleneksel CAM konusunda uzmanlık gerektirir; bu da sektördeki benimseme çalışmalarında belirtilen başlıca iş gücü zorluklarından biridir.
Hibrit üretim, fason üretim yapan işletmeler için karlı mı?
Bu, iş karışımına bağlıdır. KOBİ'ler ve eklemeli imalat sektörü yayınları da dahil olmak üzere sektör kaynakları, hibrit teknolojinin havacılık, enerji, tıp veya bakım, onarım ve revizyon (MRO) işleri yapan ve pahalı malzemelerle düşük ila orta hacimlerde üretim yapan işletmelerde en hızlı geri ödeme sağladığını öne sürüyor. Alüminyum ve yumuşak çelik gibi yaygın metallerin yüksek hacimli üretimine odaklanan işletmelerde ise sermaye maliyeti nadiren haklı çıkarılıyor. Yaygın bir giriş stratejisi ise hibrit teknolojiyi kullanmaktır. 3D-Geleneksel olanların yanı sıra baskılı fikstürler ve yumuşak çeneler CNC Entegre hibrit donanıma yatırım yapmadan önce.