Sac lazerler ilgi çekiyor, ancak asıl imalat emeği borularda gizli. Kırk boru gerektiren bir çerçeve, geleneksel olarak kırk testere kesimi, işaretleme işlemi, düzinelerce delik açma, frezeleme çentikleri ve kaynak öncesinde her şeyi düzgün bir şekilde hizalamak için bir montajcı gerektirir. Boru lazeri bu zinciri programlara ve aynalara indirgiyor. Bu kılavuz, makinelerin nasıl çalıştığını, hangi ayna konfigürasyonunu ve kapasitesini satın almanız gerektiğini, yatırımı haklı çıkaran birleştirme özelliklerini ve kategorinin büyümesinin ardındaki emek hesaplamalarını açıklıyor.
Boru Kesme Makinesinin Neden Ayrı Bir Makine Olduğu
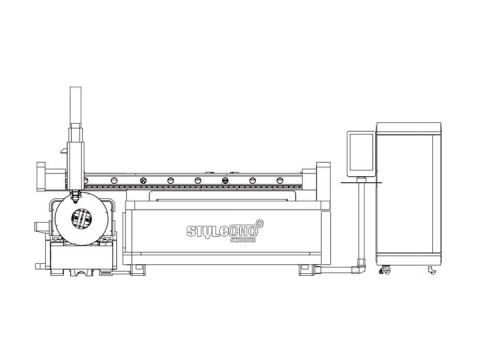
Bir boru lazeri, üzerine döner tabla takılmış bir sac işleme makinesi değildir. Malzeme, eksenel olarak beslenirken hassas bir şekilde dönmesi gereken uzun, ağır bir çubuktur; bu nedenle mimari, malzemeyi kavrayan, döndüren ve sabit bir kesme bölgesinden ilerleten motorlu çeneler olan aynalar etrafında inşa edilmiştir. Kontrol ünitesi, dönüşü, beslemeyi ve kesme kafasını senkronize ederek, bir konturun kare bir borunun köşesini sarmasını veya yuvarlak bir boru boyunca spiral çizmesini sağlar.
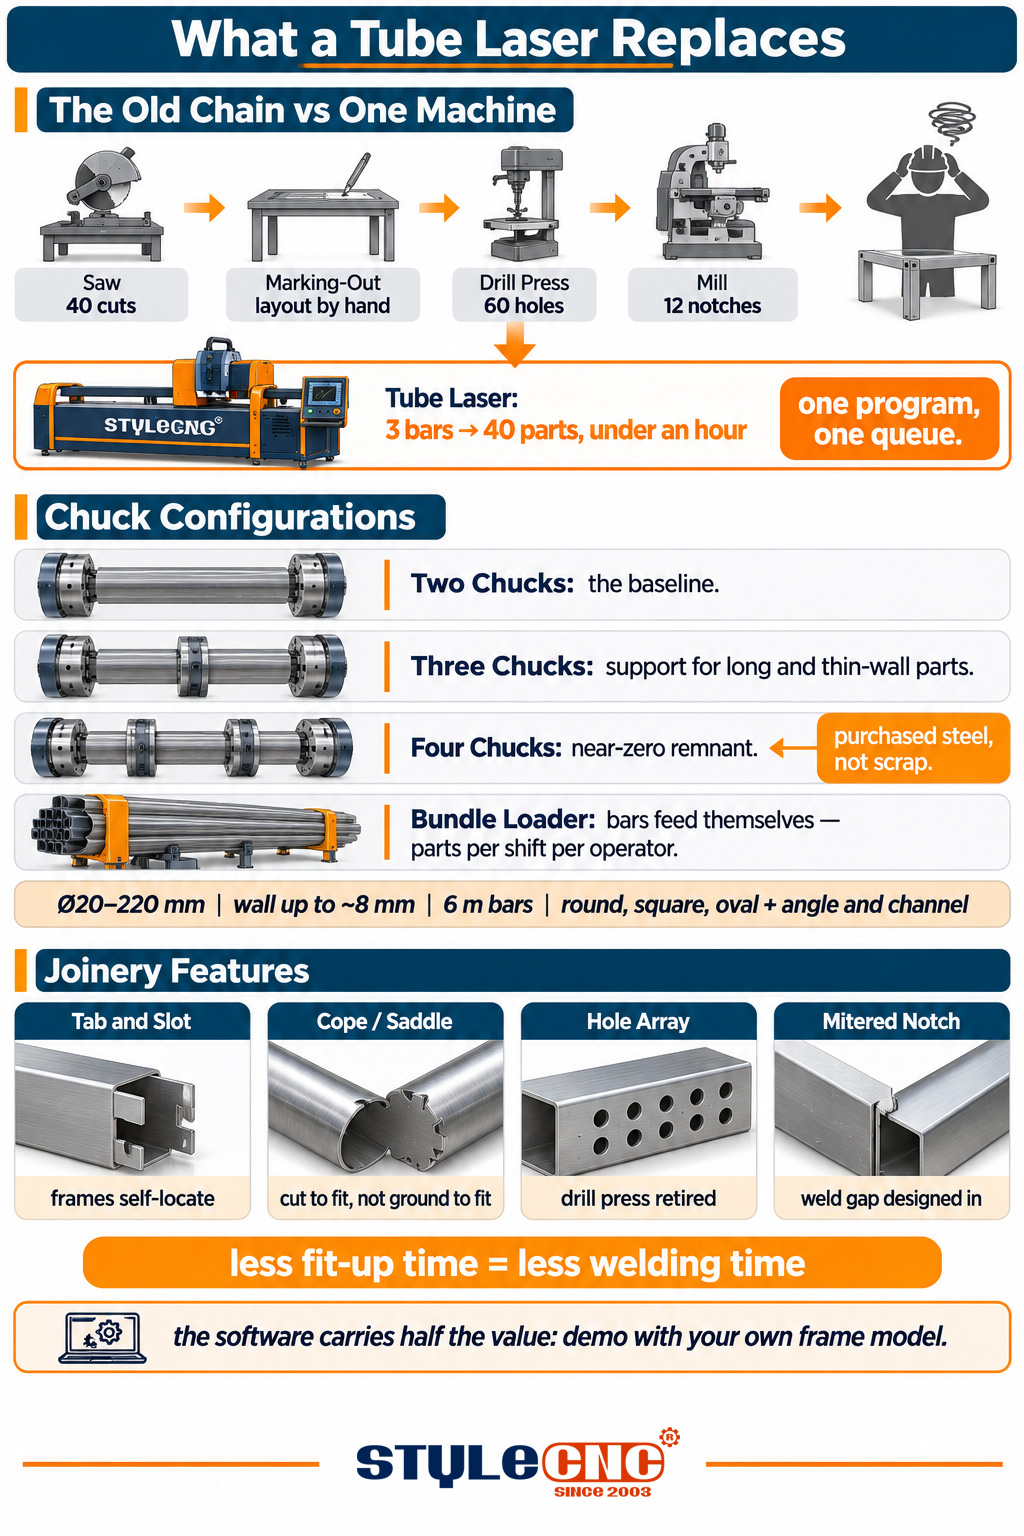
Destek, sessiz bir mühendislik problemidir. 6 metrelik bir çubuk, yalnızca uçlarından tutulursa sallanır ve sarkar; çit borusu kadar ince duvar kalınlığı bile dikkatsiz sıkıştırma altında ezilir; bu nedenle ayna sayısı ve destek tasarımı, makine sınıflarını birbirinden ayırır:
| yapılandırma | Ne Ekler | En | Ölçüm |
|---|---|---|---|
| 2 ayna | Temel prensip: ön ayna malzemeyi besler ve döndürür, arka ayna ise malzemeyi kavrar. | Genel boru ebatları ve uzunluklarında imalat. | Makinenin her çubuk için bıraktığı en kısa kalıntı |
| 3 ayna | Orta kısımdaki bir mandren, boruyu kesme bölgesinden geçirirken destekler. | Daha uzun parçalar, ince duvarlar ve daha sıkı artık kontrolü | Çubuk uçlarına yakın bölgelerdeki titreşim ve kesim kalitesi |
| 4 ayna | Çubuk boyunca tam destek ve neredeyse sıfır artık tasarım. | Malzeme veriminin para anlamına geldiği üretim atölyeleri | Satın alınan her bir çubuktan kesilen kullanılabilir uzunluk. |
| Otomatik yükleme paketi | Bir dişli çark, çubukları içeri doğru besler ve parçalar, aynada operatöre gerek kalmadan dışarı düşer. | Işıkların kapatılması ve yüksek hacimli üretim | Operatör başına vardiya başına parça sayısı |
Kalan parçanın uzunluğu, tablonun gösterdiği ilgiyi hak ediyor. Her çubuk, aynaların geçemediği bir çıkıntıyla sonlanıyor ve binlerce çubukta bu çıkıntı, hurda kutusunda satın alınan çelik anlamına geliyor. Kalan parçayı birkaç santimetreye veya 4 aynalı makinelerde sıfıra yakın bir uzunluğa indiren tasarımlar, malzeme veriminde sessizce fiyat farkını karşılıyor.
Kapasite: Çap, Duvar Kalınlığı ve Uzunluk
⦿ Çap aralığı: Ana akım makineler yaklaşık 20 ila 220 mm arasında yuvarlak, kare, dikdörtgen ve oval kesitleri kapsar; ağır modeller yapısal işler için çok daha geniş bir yelpazeye yayılır.
⦿ Duvar kalınlığı: Tipik konfigürasyonlarda yaklaşık 8 mm'ye kadar olup, lazer gücüne bağlıdır; daha kalın duvarlar daha yüksek watt gücü gerektirir.
⦿ Stok uzunluğu: Standart makineler 6 m'lik çubukları yükler, daha uzun yataklı seçenekler de mevcuttur; parça uzunluğu makinenin boşaltma tarafıyla sınırlıdır.
⦿ Boru profillerinin ötesinde: birçok makine aynı zamanda köşebent, kanal ve yassı çubuk kesimi de yapmaktadır, bu da tek bir makinenin sunabileceği iş yelpazesini genişletmektedir.
Kapasiteyi broşüre değil, kataloğa göre ayarlayın: Makine, en büyük standart kesitinizi yeterli sıkıştırma payıyla yutabilmeli ve lazer gücü, en kalın duvarınızı üretim hızında işleyebilmelidir. Güç-kalınlık ilişkisi, belgede belirtilenle aynıdır. fiber lazer kesim kalınlığı, hızı ve güç kılavuzuLevha yerine duvar kalınlığına uygulanır.
İnce duvarlar ve kozmetik bölümler
Yeterli makineleri yetersiz olanlardan ayıran iki önemli kapasite detayı vardır. Mobilya ve vitrin işlerinde yaygın olarak kullanılan ince cidarlı borular, agresif sıkıştırma çeneleri altında ezilir ve dikkatsiz parametreler altında yanar; bu nedenle sıkıştırma basıncı kontrolü ve test edilmiş ince cidarlı boru ayarları, belirtilen kapasiteden daha önemlidir. Dekoratif bölümler, cilalı paslanmaz çelik ve önceden işlenmiş borular, çizilmeyen çene kapakları ve desteklerine ihtiyaç duyar; makineden çıkan sadece yumuşak çelik değil, cilalı bir parçayı da görmeyi isteyin.
Doğrama Özellikleri: Asıl Satış Noktası
Makinenin yaptığı işlerin en önemsizi, boruyu istenilen uzunlukta kesmektir. Bir imalat işletmesini değiştiren özellikler, boruya işlenen özelliklerdir:
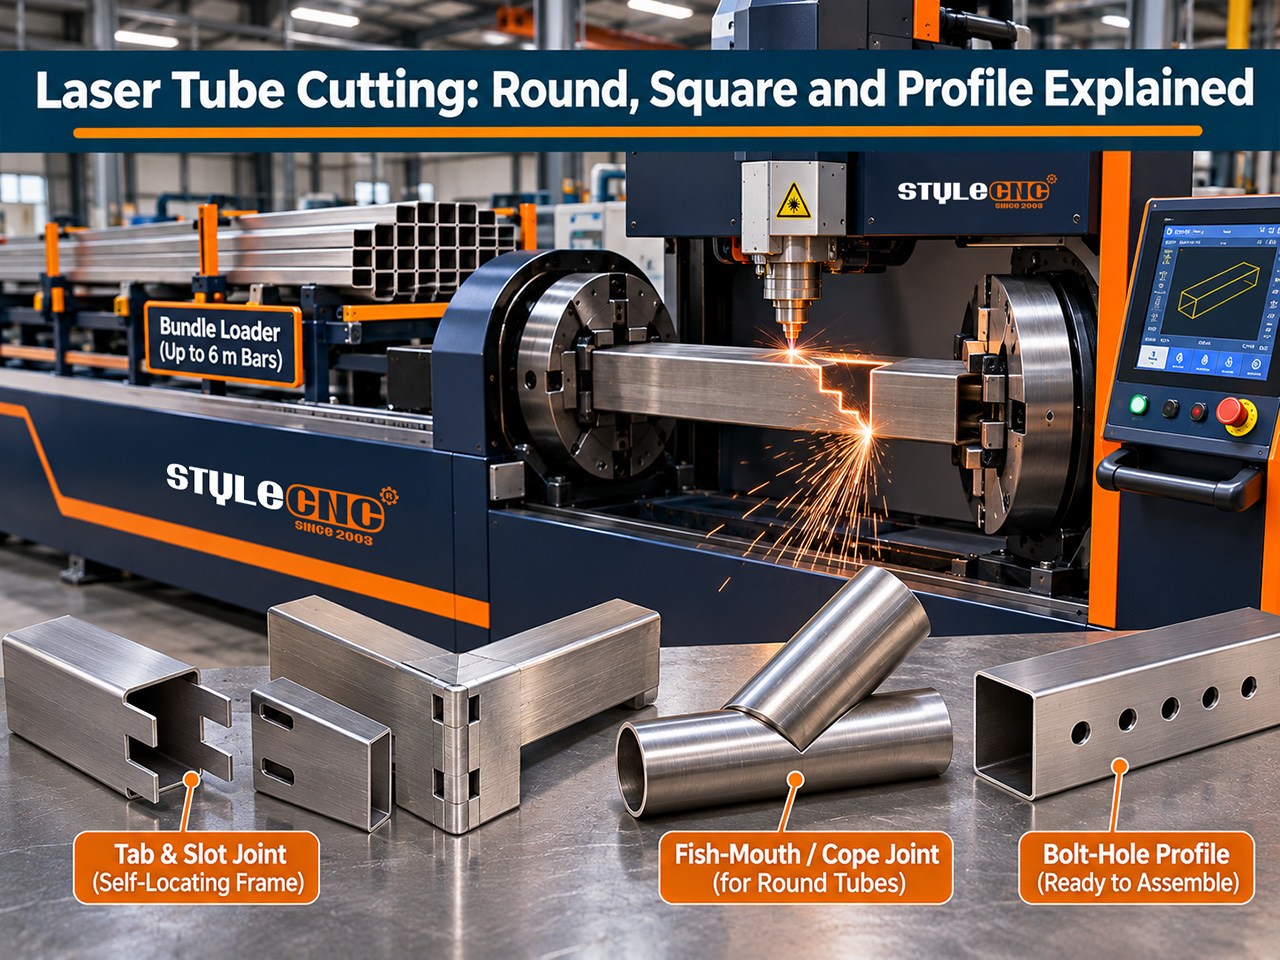
⦿ Sekmeler ve yuvalar: Parçaları birbirine karşı konumlandıran, böylece çerçevenin kendiliğinden düzgün bir şekilde birleşmesini ve montajcının işaretlemelerinin kaybolmasını sağlayan birleştirme özellikleri.
⦿ Boru bağlantı parçaları ve seleler: Bir borunun diğeriyle birleştiği, taşlanarak değil, kesilerek uydurulan balık ağzı profilleri.
⦿ Delikler ve diziler: Program tarafından yerleştirilen cıvata desenleri ve donanım delikleri, matkap tezgahının ve yerleşim hatalarının yerini alır.
⦿ Çentikler ve gönye kesimler: Kaynak boşluğu önceden tasarlanmış, açılı olarak kesilmiş köşe birleştirmeleri.
Atölyeler, sonraki aşama etkisini aynı şekilde açıklıyor: montaj süresi kısaldığı için kaynak süresi azalıyor ve parçalar sadece tek bir şekilde birleştirilebildiği için kalite artıyor. Boru uçlarında tam kaynak hazırlığı gerektiren bağlantılar için, kalite artışı şu şekildedir: 3D tüp lazer eğimli kesme makinesiBu, aynı dönme iş akışına açılı pah kesme işlemini de ekler.
Kaynak yapmaya hazır kenarlar ve kesimden sonra neler geliyor?
Boru parçaları genellikle doğrudan kaynak işlemine alınır ve lazerin dar kesim aralığı, yaygın duvar kalınlıklarında taşlama gerektirmeden kaynaklanabilen kenarlar bırakır. Delme noktaları ve cüruf, sac levhada olduğu gibi davranır: ayarlanmış parametreler, borunun içini temiz tutar; bu da sıvı taşıyan veya görünür kalan bölümler için önemlidir. İç kısımda herhangi bir cüruf oluşmasına izin verilmeyen üretim için, teslimattan sonra değil, gösterim sırasında duvar kalınlığınıza uygun nozul ve gaz kurulumunu görüşün.
Otomasyon: Paket Yükleyici Ödeme Yaptığında
Manuel yüklemeli bir makinede operatör, yükleme ucunda bulunur: bir çubuk yükler, programı çalıştırır, parçaları yakalar ve işlemi tekrarlar. Otomatik demet yükleyici ise bu işi üst üste yığar: çubuklar birbiri ardına beslenir, parçalar bir konveyöre veya kutuya düşer ve operatör, yüklemeler arasında birkaç makinenin denetleyicisi veya bir kaynakçı haline gelir.
Karar, bir hacim eşiğine bağlıdır. Günde birkaç çubuk kesen bir atölye çok az kazanç sağlar; yüzlerce tekrarlanan parça üreten bir atölye ise bir vardiyalık iş gücünden ve sonrasındaki gece çalışma saatlerinden tasarruf eder. Yükleyiciyi, yerine geçtiği yüklü iş gücü maliyetine göre fiyatlandırın ve çubukların her seferinde aynı yönde ve hızda beslendiği için kaliteyi de istikrarlı hale getirdiğini unutmayın.
Tüp lazerleri kimler satın alıyor ve hangi konfigürasyonu tercih ediyorlar?
⦿ Mobilya ve teşhir çerçeveleri: hafif bölümler, yüksek parça sayısı, her yerde tırnaklar ve yuvalar; yükleyiciye sahip 2 veya 3 aynalı bir makine hızla kazanç sağlar.
⦿ Fitness ekipmanları ve oturma grupları: estetik yüzeylere sahip kavisli ve oval kesitler; yüksek destek kalitesi ve çizilmeye karşı dayanıklı sıkıştırma malzemesi.
⦿ Korkuluklar, kapılar ve çitler: karma profiller ve köşe birleştirmeleri; esnek, elle yüklemeli bir makine tüm bu çeşitliliği karşılar.
⦿ Makine çerçeveleri ve kızakları: daha ağır kare kesitler ve cıvata dizilimleri; kapasite ve duvar kalınlığı özellikleri belirler.
⦿ Sözleşmeli boru kesimi: Yükleyici ve sıfıra yakın artık malzeme tasarımıyla kar marjı sağlayan hizmet iş modeli.
Bu sektörlerdeki tamamlanmış örnekler burada toplanmıştır. lazer kesim makinesi proje galerisiAyrıca, sekmelerin, bağlantı noktalarının ve dizilerin gerçek parçalar üzerinde nasıl göründüğüne dair herhangi bir teknik özellik sayfasından daha hızlı bir eğitim sağlarlar.
Yazılım, değerin yarısını oluşturur.
Doğrama malzemeleri kütüphanesi yazılımda yer alır, bu nedenle onu donanım kadar ciddiye alın. İyi boru yazılımı içe aktarılır. 3D Montajları yapar ve her bir borunun özelliklerini otomatik olarak açar, menüden tırnaklar ve oyuklar yerleştirir ve kalan kısmı sıkıştırmak için parçaları çubuklar boyunca yerleştirir. Zayıf yazılım, programcının her çentiği elle çizmesini gerektirir; bu da makinenin tasarruf ettiği iş gücünü sessizce geri verir. Gösterimin, tedarikçinin örnek dosyasından değil, kendi çerçeve modelinizden başlamasını isteyin.
3 İstasyonun Değiştirilmesinin İşgücü Hesaplaması
Kırk adet borudan oluşan örnek bir çerçeve ele alalım. Geleneksel olarak: aralarında elleçleme yapılan kırk testere kesimi, işaretleme, altmış delik açma, bir düzine freze çentik ve kaynak masasında birleştirme işlemleri; 3 makine ve 2 kişiyle uzun bir gün sürer. Boru lazerinde ise aynı kırk parça, 3 çubuktan bir saatten kısa sürede işlenir, tanım gereği çapakları giderilmiş ve yerleşim hatası giderilmiş olarak gelir ve kaynak için birbirine kilitlenir.
Kazanılan saatler hesabın sadece yarısı. Testere, matkap ve freze istasyonları yedek rollerine indirgeniyor, kapladıkları alan geri geliyor ve 3 kuyruğun zamanlama riski tek bir kuyruğa dönüşüyor. Çerçeveler için haftalık fiyat teklifi veren atölyeler, makinenin geri ödeme süresinin on yıl önceki sac lazerine benzediğini görüyor: Bir bölgede ilk harekete geçen, komşuları yetişene kadar teslim süresinde iş kazanıyor. Kapasiteler ve mandren sayıları genelindeki konfigürasyonlar karşılaştırılıyor. fiber lazer tüp kesici sayfa, daha geniş kapsamlı olanın yanında fiber lazer kesim makinesi yelpazesi.
Alıcı Kontrol Listesi
✔ Kesitlerinizi listeleyin: en büyük ve en küçük çap, en kalın duvar ve en uzun kısım, sıkıştırma payını da belirterek.
✔ Parça uzunluğuna, duvar kalınlığına ve artık malzeme miktarının sizin için ne kadar değerli olduğuna bağlı olarak mandren sayısını seçin.
✔ Doğrama kütüphanesini onaylayın: Broşürde vaat edilmeyen, yazılımda programlanmış tırtıllar, yuvalar, oluklar ve gönye kesimleri.
✔ Yükleyiciyi günlük çubuk sayısına göre belirleyin ve daha sonra gelse bile ona yer bırakın.
✔ Gösterim sırasında kendi çerçeve kitinizi kendiniz kesin ve kaynaklayın; montaj doğru sonucu gösterir.
Testere, matkap ve freze makinesinin yerini tek bir programla alın.
Mandren konfigürasyonlarını, kapasitelerini ve demet yükleyicilerini karşılaştırın. fiber lazer tüp kesme makinasıAyrıca, kesitlerinize, duvar kalınlıklarınıza ve parça hacimlerinize uygun ücretsiz bir fiyat teklifi alın.