Kütük Alüminyum Nedir?
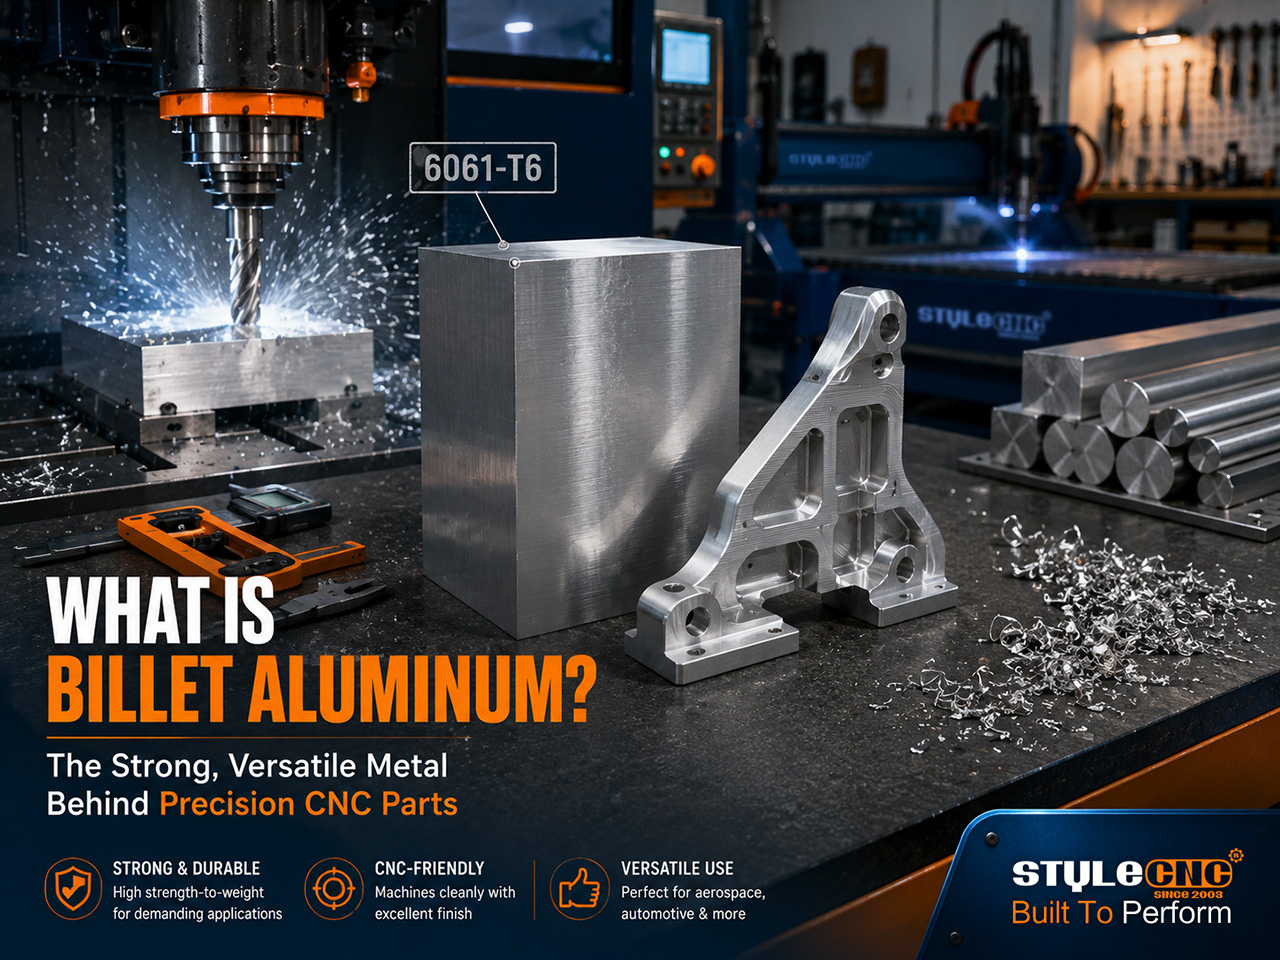
Kütük alüminyum, döküm bir külçeden ekstrüzyon veya haddeleme yoluyla şekillendirilen ve daha sonra uzunluğu kesilen katı bir alüminyum blok veya çubuktur. Kütük olarak tanımlanan parçalar, kalıba dökülerek (döküm) veya dövülerek (dövme) değil, bu katı malzemeden işlenerek üretilir. Kütük işlemi, tutarlı tane yapısı ve öngörülebilir işleme davranışı sağlar.
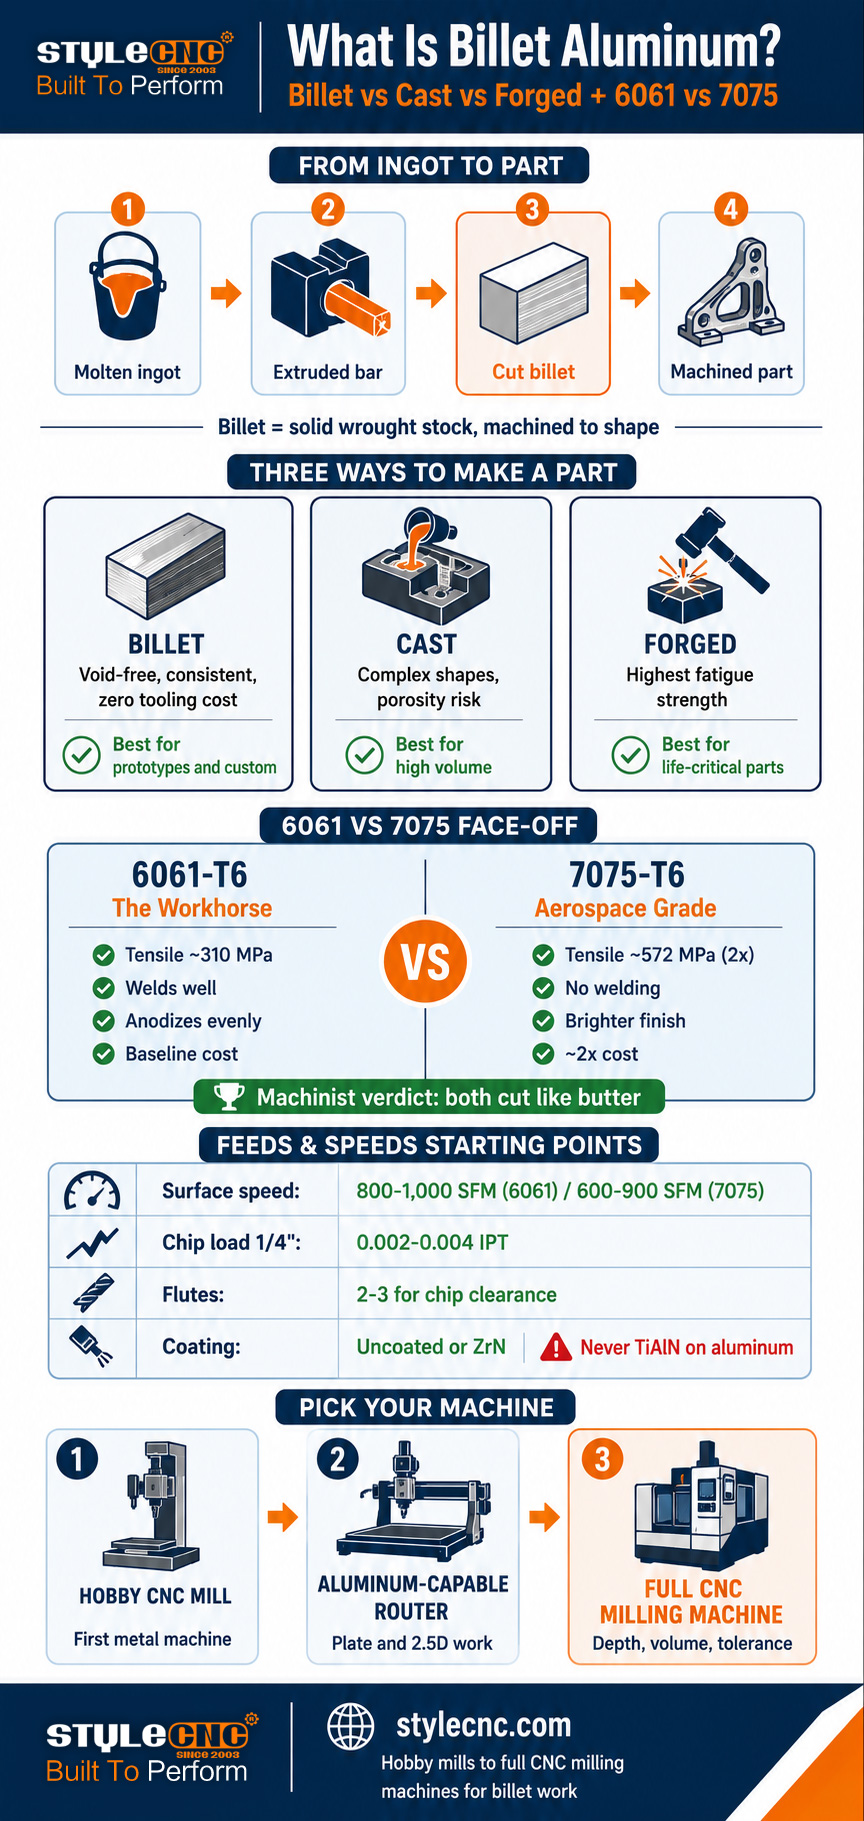
Kesin olarak söylemek gerekirse, kütük sihirli bir malzeme değil, bir ham madde türünü tanımlar. Alüminyum, büyük döküm külçelerine dökülen erimiş metal olarak başlar. Bu külçeler daha sonra çubuk, yuvarlak ve levha haline getirilmek üzere ekstrüzyon veya sıcak haddeleme işlemine tabi tutulur; bu işlem metali sıkıştırır, tane yapısını iyileştirir ve dökümün geride bıraktığı iç boşlukların çoğunu ortadan kaldırır. Bu işlenmiş çubuğu iş parçası boyutunda bloklara kestiğinizde kütük elde edersiniz.
Bir üretici bir parçanın "kütük" olduğunu söylediğinde, bunun katı dövme malzemeden işlendiğini kasteder. Parçanın geri kalan kısmı talaş olarak kesilir. Bu, en saf haliyle eksiltici imalattır ve kütük parçaların hem kalite açısından bir üne hem de maliyet avantajına sahip olmasının nedeni budur: işlem malzeme israfına yol açar ancak homojen, yoğun, boşluksuz iç yapıya sahip parçalar üretir.
Kütükten üretilen malzemelerin kalitesiyle ilgili algı çoğunlukla haklı olsa da, çoğu zaman abartılıyor. Düzgün tasarlanmış bir döküm parça, kötü tasarlanmış bir kütük parçadan daha iyi performans gösterebilir. Kütükten üretilen malzemelerin güvenilir bir şekilde sunduğu şey tutarlılıktır: gözeneklilik sürprizleri yok, gizli boşluklar yok, ekstrüzyonun izin verdiği her yönde öngörülebilir mukavemet ve işleme sırasında boyutsal kararlılık.
Kütük, Dökme ve Dövme Alüminyum: Gerçek Farklar
Alüminyumun ham halinden nihai parçalara dönüştürülmesinde 3 farklı üretim yöntemi kullanılır ve her biri metalde kendine özgü bir iz bırakır. Aşağıdaki tablo, parça performansı ve işleme açısından önemli olan faktörler bakımından bu yöntemleri karşılaştırmaktadır.
| faktör | Kütük (İşlenmiş) | döküm | Sahte |
|---|---|---|---|
| Nasıl yapılır? | Katı dövme çubuk veya levhadan işlenmiştir. | Erimiş metal kalıba dökülüyor. | Isıtılmış ham madde dövülerek veya preslenerek şekillendirilir. |
| İç yapı | Düzgün, yoğun, boşluksuz | Gözeneklilik ve büzülme boşlukları olasıdır. | En yoğun; tane akışı parçanın şeklini takip eder. |
| Güç | Yüksek ve tutarlı | Üçünün en düşüğü; döküm kalitesine göre değişir. | En yüksek, özellikle yorulma dayanımı |
| Tasarım özgürlüğü | Araç erişimiyle sınırlıdır | En yüksek; mümkün olan en karmaşık iç şekiller. | Sınırlı; basit, sağlam şekiller |
| Teçhizat maliyeti | Yok (sadece armatür) | Yüksek (kalıp maliyeti) hacim üzerinden amortize edildi | Büyük hacimler için en yüksek (kalıp maliyeti) |
| En iyi hacim | 1'den yüzlerceye | Yüzlerce ila milyonlarca | Binlerce ila milyonlarca |
| Tipik parçalar | Prototip parçalar, özel braketler, performans parçaları | Motor blokları, gövdeler, tekerlekler (döküm) | Süspansiyon kolları, uçak bağlantı parçaları, krank milleri |
| Yüzey işleme süreci | İşlenmiş yüzey, Ra 1.6 veya daha iyi | Döküm halindeki ham madde; gerektiğinde işlenmiş. | Dövme kaplama; arayüzlerde işlenmiş. |
Pratik karar kuralı: Kalıp maliyetinin amorti edildiği ve karmaşık geometrinin önemli olduğu yüksek hacimli üretimlerde döküm kazanır. Yorulma dayanımının hayati önem taşıdığı durumlarda dövme kazanır. Prototip üretiminde, düşük hacimli özel işlerde ve hobi amaçlı veya atölyelerin alet yatırımı yapmadan tam mukavemete ihtiyaç duyduğu her türlü parçada kütük kesim kazanır. Son durum tam olarak CNC frezelerin ve alüminyum işleyebilen yönlendiricilerin kullanıldığı yerdir.
6061 ve 7075: Önemli Olan 2 Not
Herhangi bir metal tedarikçisine girdiğinizde, işlenmiş metal raflarında iki alaşım öne çıkar: 6061 ve 7075. Alüminyum Birliği verilerine göre, 6000 ve 7000 serisi CNC işleme kullanımında lider konumdadır ve çoğu atölye için seçim bu ikisiyle sınırlıdır.
| Varlığınızı | 6061-T6 (iş yükünü taşıyan) | 7075-T6 (havacılık ve uzay sınıfı) |
|---|---|---|
| Gerilme direnci | ~310 MPa (45 ksi) | ~572 MPa (83 ksi), yaklaşık iki katı |
| Sertlik (Brinell) | ~ 95 | ~ 150 |
| korozyon direnci | Mükemmel; homojen şekilde anotlanıyor. | Orta derecede; genellikle koruma için anotlanmış veya kaplanmıştır. |
| Kaynaklanabilirlik | Standart süreçlerde başarılı. | Kalitesiz; kaynak yapılması önerilmez. |
| işlenebilirlik | Çok iyi; hafif sakızımsı cipsler. | Çok iyi; daha sert, talaşlar daha temiz kırılıyor. |
| Yüzey | İyi; tutarlı eloksal rengi. | Daha parlak işlenmiş yüzey; eloksal rengi değişiklik gösterebilir. |
| Göreceli maliyet | Temel | Yaklaşık olarak pound başına 2 kat (gerçek piyasa fiyatları: eşdeğer külçe başına ~38 USD'ye karşılık ~101 USD) |
| İçin en iyisi | Braketler, bağlantı elemanları, muhafazalar, genel parçalar | Yüksek gerilimli yapısal parçalar, havacılık, yarış |
Teknik özellik sayfalarında eksik olan şey, iki çeliğin de makinede ne kadar benzer bir his verdiğidir. Her ikisini de günlük olarak kesen Practical Machinist üyeleri, aynı programları ve takımları kullandıklarını, 7075'in belirgin şekilde daha parlak bir yüzey bıraktığını ve talaşların daha kolay kırıldığını, ancak karbür kenarların biraz daha hızlı aşındığını bildiriyorlar. Bir üye, topluluk konsensüsünü şu şekilde özetledi: Her ikisi de tereyağı gibi kesiyor. Hobby-Machinist forum kullanıcıları da bunu tekrarlıyor: 6061 ile aynı ilerleme hızları ve devirlerde, 7075'ten korkmayın.
Asıl karar verici faktörler işlenebilirlik değil, maliyet ve uygulama alanıdır. Parçanın gerçekten yüksek mukavemete ihtiyaç duyduğu durumlarda (yük taşıyıcı braketler, süspansiyon bileşenleri, yüksek gerilimli fikstürler) 7075 için iki kat fazla ödeme yapın. Diğer her şey için 6061 kullanın ve bonus olarak daha iyi eloksal tutarlılığı ve kaynaklanabilirlik elde edin.
T6 Ne Anlama Geliyor? Mizaçlar Hakkında Basit Bir Açıklama
Alaşım numarasının ardından gelen harfler, nihai mukavemeti belirleyen ısıl işlem durumunu, yani temperi tanımlar. Kütük alıcıları için, 3 farklı tanımlama, raftaki neredeyse her şeyi kapsar.
✓ T6: Çözelti ısıl işlemine tabi tutulmuş ve yapay olarak yaşlandırılmıştır. Hem 6061 hem de 7075 için standart tam mukavemetli temperdir. Bir ilanda sadece 6061 veya 7075 yazıyorsa ve temper belirtilmemişse, T6 olduğunu varsayın, ancak yapısal işler için satın almadan önce teyit edin.
✓ T651: T6 artı iç gerilimi azaltan kontrollü bir germe işlemi. Levha malzemeler için önemlidir: T651 levha, işleme sırasında daha düz kalır çünkü eğrilmeye neden olan artık gerilimler ortadan kaldırılmıştır. Geniş oyuklu alanlara sahip parçalar için küçük bir fiyat farkına değer.
✓ O (tavlanmış)Yumuşak, ölü tavlanmış haldedir. Kolayca bükülür, işlenmesi çok zordur (aşırı yapışkandır) ve zayıftır. Önce şekillendirmeyi, sonra ısıl işlem uygulamayı planlamadığınız sürece işlenmiş parçalar için kullanmaktan kaçının.
Kalın levhaları işleyen herkes için gerilim giderme noktası özellikle vurgulanmalıdır. Gerilimi giderilmemiş malzemede derin oyuklar açmak, kilitlenmiş gerilimleri serbest bırakır ve malzeme koptukça parça gözle görülür şekilde bükülebilir. T651 levha özellikle bunu önlemek için üretilmiştir. İnce parçalar ve küçük braketler için standart T6 çubuk yeterlidir.
Alüminyum Kütük İşleme: Besleme Hızları ve Temel Hızlar
Alüminyum, işlenmesi en kolay metaldir; bu da onu ahşap ve plastikten sonra bir üst seviyeye geçen hobi meraklıları için doğru ilk metal yapan şeydir. Aşağıdaki rakamlar, mevcut endüstri kesim tablolarından ve makinist forumlarındaki uygulamalardan elde edilen, üzerinde uzlaşılan başlangıç noktalarıdır. Bunları ilk deneme aralıkları olarak değerlendirin, ardından kesimi dinleyerek ince ayar yapın.
| Parametre | 6061-T6 Başlangıç Noktası | 7075-T6 Başlangıç Noktası |
|---|---|---|
| Yüzey hızı (karbür) | 800 ila 1,000 SFM kaba işleme | 600 ila 900 SFM (10 ila 20% daha düşük) |
| Çip yükü, 1/4 inç uç freze | 0.002 ila 0.004 IPT | 0.002 ila 0.004 IPT (benzer) |
| Çip yükü, 1/2 inç uç freze | 0.003 ila 0.006 IPT | 0.003 ila 0.006 IPT (benzer) |
| Flüt sayısı | Talaş temizliği için 2 veya 3 kanallı | 2 veya 3 yivli; talaşlar daha kolay kırılır. |
| Takım kaplama | Kaplamasız veya ZrN (asla TiAlN değil) | Kaplamasız veya ZrN (asla TiAlN değil) |
| Soğutma sıvısı / yağlama | Sis veya sel; kenar birikmesini önler | Aynı durum geçerli; ısı yönetimi biraz daha önemli. |
Üç kural, herhangi bir tablodan daha fazla önem taşır. Birincisi, talaş yükü en önemli faktördür: çok hafif bir talaş, kesme yerine sürtünmeye neden olur, ısı birikmesine ve alüminyumun kesici kenara yapışmasına yol açar (birikmiş kenar, alüminyum yüzeyinin en büyük düşmanı). İkincisi, talaşları kesimden uzaklaştırın: talaşların yeniden kesilmesi yüzeyi bozar ve takımları kırar; bu nedenle büyük oluklu 2 ve 3 kanallı freze uçları alüminyum işlerinde baskındır. Üçüncüsü, alüminyumda asla TiAlN kaplamalı takımlar kullanmayın: kaplama alüminyum içerir ve kimyasal olarak iş parçasına yapışır.
Hobi Makineleri İçin Uygulamalı Bir Örnek
Pratik düzenek: 4,200 RPM iş mili hızına sahip bir hobi frezesi veya alüminyum işleyebilen bir yönlendirici ve 1/2 6061 alaşımından yapılmış, 3 kanallı, 1/2 inç karbür uçlu freze. Tam olarak bu kurulumu kullanan bir Hobby-Machinist üyesi, 3 HP güçle diş başına yaklaşık 0.005 inç talaş yükünde dakikada 30 ila 40 inç hız elde ettiğini bildiriyor. Bu, mütevazı makinelerde alüminyum işlemenin karakteristiğidir: orta devir, makul talaş yükleri ve sağlam iş parçası tutma, büyük atölyelerin yüzey hızlarını kovalamaktan daha iyidir.
Yüksek devirli freze makineleri matematiği tersine çeviriyor. 10,000 ila 24,000 RPM'lik bir freze mili, büyük kesiciler için yeterince yavaşlayamaz, bu nedenle alüminyum freze işlerinde küçük tek kanallı ve çift kanallı freze uçları tercih edilir (1/8 için 1/4 (inç) Talaş yükünü korumak için agresif ilerleme ile hızlı çalışın. Tek kanallı alüminyum uçlar tam olarak bunun için mevcuttur: tek büyük oluk, çok kanallı takımların tıkandığı freze hızlarında talaşları temizler.
Alüminyum kütük işleme için hangi makineye ihtiyacınız var?
Kütük alüminyum, yeni başlayanların sandığından çok daha fazla makineyle işlenebilir. Gereksinim ham güç değil, rijitlik ve talaş yönetimidir. 3 makine sınıfı, hobi amaçlı kullanımdan atölye kullanımına kadar geniş bir yelpazeyi kapsar.
Masaüstü ve hobi amaçlı CNC freze makineleriMetal işleme için özel olarak tasarlanmış, sağlam demir çerçevelere ve daha büyük kesicilere uygun düşük devirli yüksek torklu millere sahip. hobi amaçlı metal CNC freze makinesi hem de masaüstü küçük CNC freze makinesi Bu sınıf, hem 6061 hem de 7075 çelikten braketler, muhafazalar ve küçük kütük parçaları işleyebilir. Bu, doğal olarak ilk metal işleme makinesidir.
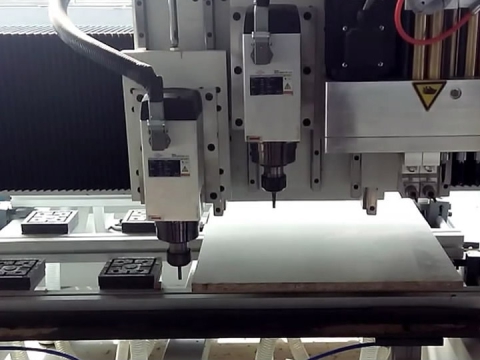
Alüminyum işleyebilen CNC yönlendiricilerSağlam çerçeveli, uygun millere sahip ve sis yağlamalı portal freze makineleri, küçük kesici uçlarla yüksek devirde çalışma yöntemiyle alüminyum kütükleri iyi bir şekilde keser. Alüminyum çözümleri için CNC Yönlendirici kılavuzu kurulum gereksinimlerini ve şunları kapsar: disk ATC sistemli alüminyum CNC yönlendirici Bu aşama, takım değişikliklerinin ve daha büyük çalışma alanlarının önem taşıdığı üretim ucunu temsil eder. Freze makineleri, düz kütük parçalar, paneller ve 2.5D braketler gibi levha işlerinde mükemmeldir.
Tam CNC freze makineleriDaha derin kesimler, daha sert temperler, seri üretim ve birden fazla ayar gerektiren parçalar için, CNC freze makinesi kataloğu Otomatik metal freze makinelerinden kalıp kalitesinde platformlara kadar uzanır. Bir üst seviye, daha fazla rijitlik sağlar; bu da doğrudan daha hızlı malzeme kaldırmaya ve kütük işlemede daha iyi toleranslara dönüşür. Daha geniş kapsamlı metal CNC makine kataloğu Bu, alüminyumun çelik, pirinç ve bakırla karıştırıldığı mağazalar için bitişik seçenekleri kapsar.
Sözlük: Kütük Alüminyum Terimleri
Hisse senedi alırken, forum konularını okurken veya malzeme listelerini karşılaştırırken bu referansı kullanın.
| Dönem | Tanım |
|---|---|
| Kütük | Ekstrüzyon veya haddeleme yöntemiyle üretilmiş, işlenmeye hazır, dövme alüminyumdan yapılmış katı blok veya çubuk. |
| Dövme | Dökümden sonra mekanik olarak işlenmiş (ekstrüzyon, haddeleme) ve tane yapısı iyileştirilmiş alüminyum. |
| Ingot | Dövme ürünlerinin başlangıç noktası olan büyük, döküm alüminyum blok. |
| öfke | Alaşımın nihai mukavemetini ve sertliğini belirleyen ısıl işlem durumu tanımı (T6, T651, O). |
| T651 | T6 temperleme ve gerilim giderme için kontrollü germe; işleme sırasında kalın plakanın düz kalmasını sağlar. |
| Yapılı kenar (BUE) | Isı ve sürtünme nedeniyle alüminyumun kesici kenara kaynaklanması; kötü yüzey kalitesinin ana nedenidir. |
| Çip yükü (IPT) | Her bir kesici dişin devir başına çıkardığı malzeme miktarı inç cinsinden; ana besleme ve devir sayısı değişkendir. |
| SOY | Dakikada yüzey alanı (ayak cinsinden); kesici kenarın malzeme üzerindeki hızı. |
| Yapışkanlık | Yumuşak alüminyumun (özellikle 6061 ve tavlanmış alüminyumun) düzgün bir şekilde kesilmek yerine yayılma eğilimi göstermesi. |
| gözeneklilik | Dökme alüminyumda hapsolmuş gazdan kaynaklanan iç boşluklar; düzgün işlenmiş kütük malzemede bulunmaz. |
Sıkça Sorulan Sorular
Kütük alüminyum, dökme alüminyumdan daha mı güçlüdür?
Genel olarak evet, aynı alaşım ailesi için. Kütük üretimi sırasında kullanılan dövme işlemi, dökümün geride bırakabileceği gözenekleri ve boşlukları sıkıştırarak kütük parçalara daha tutarlı bir mukavemet kazandırır. Dövme alüminyum, yorulma dayanımında her ikisinden de daha iyidir çünkü dövme işlemi tane akışını parça şekliyle hizalar. Dürüst olmak gerekirse: iyi tasarlanmış bir döküm parça, kötü tasarlanmış bir kütük parçadan daha iyi performans gösterebilir, bu nedenle kütük bir tutarlılık garantisidir, otomatik bir mukavemet üstünlüğü değildir.
7075'in işlenmesi 6061'den daha mı zordur?
Her iki alaşımı da günlük olarak işleyen makinistlere göre, aralarında çok az fark var. Practical Machinist forum üyeleri, her iki alaşımda da aynı programları ve takımları kullandıklarını, aradaki farkın ise 7075'in karbür kenarları biraz daha hızlı aşındırması, talaşların daha kolay kırılması ve daha parlak bir yüzey bitişi bırakması olduğunu bildiriyor. Mevcut endüstri kesim tabloları, benzer talaş yüklerinde 7075 yüzey hızlarını 6061'in %10 ila %20 altında (karbürle kaba işlemede 600 ila 900 SFM'ye karşılık 800 ila 1,000 SFM) gösteriyor. Her iki alaşım da hobi amaçlı kullananları korkutmamalı.
7075 neden 6061'den çok daha pahalı?
Çinko bazlı alaşımlama, daha sıkı üretim kontrolü ve havacılık talebi. Practical Machinist'in satın alma konularındaki gerçek dünya fiyatlandırması, aradaki farkı açıkça gösteriyor: 6061-T6 için yaklaşık 38 ABD doları, 7075-T6 için ise 101 ABD doları civarında fiyatlandırılan karşılaştırılabilir çubuklar, yaygın olarak belirtilen 2 katın üzerindeki fiyat farkına yakın. Ek maliyet, yaklaşık iki kat daha fazla çekme dayanımı (310 MPa'ya karşılık yaklaşık 572 MPa) sağlıyor ki bu da ancak gerçekten yük taşıyan uygulamalarda karşılığını veriyor.
Bir CNC Yönlendirici gerçekten de alüminyum kütüğü kesebilir mi?
Evet, doğru yaklaşımla. Uygun iş mili bulunan rijit çerçeveli freze makineleri, küçük tek kanallı veya çift kanallı karbür uçlu frezeler kullanarak alüminyum levhaları düzenli olarak keser.1/8 için 1/4 Yüksek devirde ve agresif ilerleme hızıyla talaş yükünü koruyarak çalışan frezeler, ayrıca kenar aşınmasını önlemek için sis yağlaması da kullanır. Frezelerin iyi yapamadığı şey ise büyük kesicilerle derin ve ağır kaba işleme yapmaktır; bu noktada rijit CNC frezeler devreye girer. Düz braketler, paneller ve 2.5D kütük parçalar kesinlikle frezeleme alanına girer.
6061-T6'daki T6 ne anlama geliyor?
T6, ısıl işlem görmüş ve tam mukavemete ulaşmak için yapay olarak yaşlandırılmış malzemeyi ifade eder. Hem 6061 hem de 7075 kütük stoğu için standart durumdur. T651, iç gerilimi azaltan kontrollü bir gerilme ekler; bu da kalın levhanın derin oyuklar işlendiğinde düz kalmasını sağlar. Tavlanmış (O temper) malzeme yumuşak, işlenmesi zor ve zayıftır, bu nedenle işlenmiş parçalar için kullanılmamalıdır.
Alüminyum kütük kesiminde yeni başlayan biri hangi ilerleme hızları ve devir sayılarıyla başlamalıdır?
6061-T6 karbür takımlarla: yaklaşık 800 ila 1,000 SFM yüzey hızı, diş başına 0.002 ila 0.004 inç talaş yükü. 1/4 1/2 inç uçlu freze, 2 veya 3 kanallı, kaplamasız veya ZrN kaplamalı ve sis veya sıvı soğutmalı. Hobi amaçlı bir makinede devir sayısı yaklaşık 4,200 RPM ile sınırlıdır. 1/2 3 kanallı kesici uç ile, forumlarda belgelenen uygulamalara göre, yaklaşık 0.005 talaş yükünde dakikada 30 ila 40 inç kesim hızı elde edilir. Başlangıçta temkinli davranın, kesime dikkat edin ve hızı artırmadan önce ilerleme hızını artırın.
Alt çizgi
Kütük alüminyum, basitçe işlenmiş ham maddeden parçalara dönüştürülür ve sahip olduğu itibar, bu işlenmiş yapının tutarlılığından kaynaklanır: döküm gözenekliliği yok, öngörülebilir mukavemet ve temiz işleme davranışı. Çoğu iş için 6061-T6 doğru cevaptır; 7075-T6 ise gerçekten iki kat daha fazla mukavemete ve iki kat daha fazla fiyata ihtiyaç duyan parçalar için ayrılmıştır. Her iki alaşım da yeterince kolay işlenebilir olduğundan, ahşap ve plastikten sonra gelen her hobi meraklısı için doğru ilk metallerdir.
Makine, metalden daha önemlidir. Sert bir hobi CNC freze makinesi veya düzgün şekilde yapılandırılmış alüminyum işleme kapasitesine sahip CNC yönlendirici Bu sayede, kütük işleme işi her atölyeye açılmaktadır ve CNC freze makineleri kataloğunun tamamı Parça boyutu, derinliği veya hacmi giriş sınıfının sınırlarını aştığında bir üst sınıfa geçişi kapsar. İletişime geçin. STYLECNC Üretmek istediğiniz kütük parçalara uygun makineyi bulmak için bir ekiple çalışın.