Kesim doğruluğu fiber lazer kesim sistemi şu anda endüstride makine takımlarının kalitesini ölçmek için kullanılan ana standart parametredir. Ekipman satış bağlantısında, satış personeli ürünün işleme performansına ilişkin belirli bir açıklamaya sahip olacaktır. Bunlar arasında, fiber lazer kesme makinesinin kesme doğruluğu çoğunlukla 0.5mm Hata aralığı elbette birkaç üretici 0.3 mm hataya kadar işleme hassasiyetine sahip yüksek hassasiyetli lazer kesim tezgahları sağlıyor, ancak genel olarak kesme hassasiyetinde hala belirli bir hata aralığı var ki buna işleme ölçek toleransı diyoruz.
Lifin işi lazer metal kesme makinası şirketin kesim çizimlerinin tasarımına dayanmaktadır ve genel parça kesim çizimleri açıkça işaretlenmiş tolerans alanlarına ve değerlerine sahiptir. Kesim parçalarının tolerans bölgesinin konumunun tutarlı olamayacağı düşünüldüğünde, gerçek kesme işleminde, yukarıda belirtilen tolerans bölgesini çeşitli teknolojik yollarla ortadan kaldırmak mümkündür.
Fiber lazer kesim sisteminin programlanmasında, yöntemler ve teknikler doğru şekilde kullanılırsa, CNC takım tezgahlarının işleme hassasiyetini sağlamak ve iyileştirmek büyük önem taşır. Parçaların birçok boyutu toleranslarla işaretlenmiştir ve tolerans bölgesinin konumu tutarlı olamaz ve NC programı genellikle parçanın konturuna göre, yani parçanın temel boyutuna göre derlenir ve tolerans bölgesinin konumunun etkisi göz ardı edilir. Bu şekilde, CNC takım tezgahının hassasiyeti çok yüksek olsa bile, işlenen parçalar boyut toleransı gereksinimlerini karşılamayabilir.
İşleme yöntemleri ve metotları açısından, kesme toleranslarının etkisini telafi etmek için öncelikle yarıçap telafisini kullanmayı düşünebilirsiniz. Bu tür bir yöntem gerçek kesme işlemleri için nispeten basittir. Belirli fikir, hala temel boyuta göre fiber lazer kesme makinesi kontrol sisteminde programlama yapmak ve yürütmektir. Yani, hesaplama ve programlama hala parçanın temel boyutuna dayanmaktadır ve tüm dış daireleri işlemek için aynı torna takımı kullanılır ve farklı tolerans bölgelerine sahip boyutları işlerken farklı takım yarıçap telafisi değerleri kullanılır. Bu yöntemle, öncelikle takım ucu yayının yarıçapını bilmelisiniz (bu parçanın işleme yolu X ekseni ve Z eksenine paraleldir, takım ucu yayının yarıçapını bilmenize gerek yoktur), bu nedenle kullanımı sakıncalıdır ve yalnızca bazı CNC sistemlerine uygulanabilir.
Yukarıdaki işlem, sonraki kesme işleminde nispeten karmaşık olabilir. Kesilen parçanın boyutu, kesme işleminin erken aşamasında çizim gereksinimlerine göre uygun şekilde değiştirilebilirse, tolerans alanının etkisini ortadan kaldırmak da mümkündür. Belirli fikir, temel boyutu ve tolerans bölgesinin konumunu değiştirmektir; Uygulama yönü, parçanın sınır boyutunun değişmeden kalması koşuluyla temel boyutu ve tolerans bölgesinin konumunu ayarlamak.
Genellikle simetrik tolerans bölgesine, ayarlanmış temel boyuta ve toleransa göre ayarlanır. Programlama ayarlanmış temel boyuta göre yapılır, böylece aynı torna takımı ve aynı takım telafi değeri (işleme yolu bu örnekte X ekseni ve Z eksenine paraleldir ve takım telafisi gerekmez) işleme doğruluğunu sağlayabilir. Elbette, parçanın sonunda bitirilmesi gerekiyorsa (örneğin ince taşlama), yeterli taşlama payı sağlamak için temel boyut da hafifçe büyütülebilir (bu sırada tolerans bölgesi asimetriktir).
Fiber lazer kesim makinesinin kesme hassasiyetini hangi faktörler belirler? Spesifiklere bakalım.
Fiber lazer kesim sistemi ile metalleri daha hassas bir şekilde kesmek istediğimizde, kesim hassasiyetini hangi unsurların etkileyeceğini anlamamız gerekir, kısaca şunları size tanıtalım:
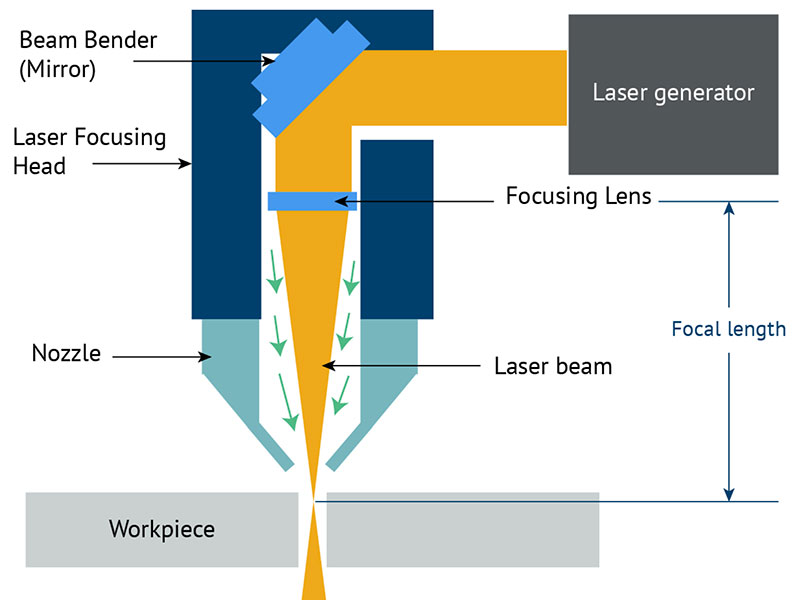
1. Yayılan lazer ışını koniktir, bu nedenle kesme yarığı da koniktir, bu durumda, kesme yarığı 1mm Paslanmaz çelik 4mm kalınlığından çok daha küçük olacaktır.
Bu nedenle, lazer ışınının şekli, kesme doğruluğunu etkileyen önemli bir unsurdur. Böyle koni biçimli bir lazer ışını altında, iş parçası ne kadar kalınsa, doğruluğu o kadar düşük ve kesme yarığı o kadar büyük olacaktır.
2. Koni şeklindeki lazer ışınları birlikte odaklandığında, lazer noktası bu sırada daha küçüktür, Lazer kesim hassasiyeti giderek daha yüksek hale gelir, özellikle yarığın genişliği daha küçük hale gelir. Bu sırada en küçük nokta bile ulaşabilir 0.01mmBu da lazer kesim makinelerinin kesim hassasiyetini etkileyen faktörlerden biridir.
3. Bu durumda, farklı malzemelerin kesme hassasiyeti biraz farklıdır. Aynı malzemede bile, malzemenin bileşimi farklıysa, kesimin hassasiyeti değişecektir. Bu nedenle, iş parçası malzemesinin de lazer kesim hassasiyeti üzerinde belirli bir etkisi vardır.
4. Tezgahın doğruluğu, tezgah doğru değilse veya başka nedenlerden dolayı yüksek hassasiyetli lazer kesim etkisi ortaya çıkacaktır.
Aynı şartlar altında paslanmaz çeliğin kesimi alüminyum, bakır ve pirinçten daha hassastır.